Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MORE
 Hjem / Nyheder / Industri nyheder / Cracking Tube Guide: Materialer, fejltilstande og indkøbstips til ingeniører
2026-09-25
En strålespole, der svigter ved måned 18 i stedet for år fem, gør mere end at afbryde ethylen-output. Det fremtvinger en uplanlagt nedlukning, et kranløft og en re-evaluering af hver svejsning på den samme ovn. Det er derfor, ingeniører behandler revnerøret som en kontrolleret kritisk genstand, ikke et rør.
Krakningsrør er centrifugalstøbte højlegerede komponenter bygget til 1.000-1.100 °C drift i dampkraknings- og reformeringsovne. Deres opgave er at overføre varme til et kulbrinteføde, mens de modstår krybning, karburering og termisk cykling. Få metallurgi-, støbekvalitets- eller indkøbskontrollen forkert, og røret vil sætte tidsplanen for udfald. Denne vejledning forklarer, hvad revnerør gør, hvordan de fejler, og hvad du skal verificere, før du udsteder en indkøbsordre.
I et ethylenanlæg er krakningsrøret strålespiralen inde i pyrolyseovnen. En blanding af kulbrinteråmateriale og damp passerer gennem disse rør ved høj temperatur. Dampen reducerer kulbrintepartialtrykket, mens ovnens brændere leverer den varme, der driver krakningsreaktionen. Røret skal overleve både procesatmosfæren og den mekaniske belastning af egen vægt, termisk udvidelse og indre tryk.
Det miljø adskiller et revnerør fra et almindeligt rør. Typiske servicebetingelser omfatter:
Materialer er derfor varmebestandige støbte legeringer, sædvanligvis med 25 % krom og 35 % nikkel, plus niobium eller andre karbiddannere. Røret er ikke en simpel cylinder; den har ofte en varierende vægtykkelse, indløbs- og udløbssektioner og nogle gange indvendige finner eller hvirvelelementer. Når en leverandør behandler det som et råvarerør, er det første tegn på problemer normalt en kort kampagnelevetid.
Fejl kommer sjældent fra én dramatisk begivenhed. Det akkumuleres fra flere skadesmekanismer, der virker på samme tid. En fejlundersøgelse fra 2019 af et ethylenstrålerør bemærkede, at revnereaktioner finder sted i strålerør under højtemperaturdamp, og at rørsvigt ofte begynder med lokal nedbrydning, før der opstår en revne gennem væggen.
Fordi disse mekanismer interagerer, kan et rør, der ser fint ud efter 40.000 timer, stadig svigte hurtigt, hvis karbureringen allerede har reduceret dets duktilitet. Inspektion skal måle diameter, vægtykkelse og hårdhed, ikke kun se efter synlige revner.
Centrifugalstøbning giver røret en retningsbestemt kornstruktur, men det garanterer ikke ydeevne i sig selv. Legeringskvaliteten, støbegodheden og dimensionstolerancerne bestemmer, hvor længe røret overlever.
Til ethylenkrakningsservice inkluderer almindelige kvaliteter HP40NB (25Cr/35Ni Nb) og højere legerede versioner med 35 % Cr og 45 % Ni til mere alvorlig karburering. Niobiumtilsætningen forbedrer krybestyrken ved at danne stabile karbider. Men forskellen mellem et 50.000-timers rør og et 25.000-timers rør kommer ofte ned til støbekvalitet: porøsitet, indeslutninger og centrifugalsegregation.
Designdetaljer betyder også noget. Rørvægtykkelsen vælges sædvanligvis fra krybebruddata ved den forventede metaltemperatur og -spænding. Spolelayoutet, bøjningsradius og støtteafstand påvirker termisk udvidelse. Hvis designet ignorerer disse, vil røret svigte ved bøjningen eller svejsningen, selvom legeringen er korrekt.
 Revnerør (strålende spole) Cracking Tube Series er konstrueret til højtemperatur-krakningsovne i den petrokemiske industri, hvilket giver enestående termisk stabilitet, korrosionsbestandighed,... Se produkt →
Når du køber et revnerør, køber du en kvalificeret fremstillingsproces, ikke kun en form. Købsspecifikationen skal angive legeringskvalitet, støbemetode, varmebehandling og inspektionskrav. Uden disse kan leverandører tilbyde "HP40", der savner niobium-sortimentet eller har overdreven porøsitet.
Kræver som minimum:
| Legering | Cr | Ni | Nb | Typisk servicegrænse |
|---|---|---|---|---|
| HP40Nb | 25 % | 35 % | 1,5 % | ~1.050°C |
| HP40Nb mikro | 25 % | 35 % | 1,5 % | ~1.080°C |
| 35Cr/45Ni | 35 % | 45% | 1,0 % | ~1.120°C |
| Reformer rørkvalitet | 25 % | 35 % | 1,5 % | ~1.000°C |
For forholdsregler på feltniveau under drift og vedligeholdelse, se disse noter om brug af strålerør . De dækker opstart, afkoksning og inspektionspunkter, der påvirker rørets levetid.
Tuopu Industry (Jiangsu) Co., Ltd. fremstiller krakningsrør og strålespoler gennem centrifugalstøbning med fokus på petrokemiske og raffineringsovne. Virksomheden oplyser, at det er en førsteklasses leverandør til Sinopec, PetroChina og CNOOC og en kvalificeret leverandør til Sinochem. Denne leverandørstatus har betydning, fordi det betyder, at virksomheden har bestået kvalifikationsrevisioner af store energikoncerner.
Dens produktionskæde omfatter en stor produktionsbase for fyrede varmelegemer, et intelligent rørproduktionssted og et center for tungt udstyr med 150 tons løftekapacitet, laserskæring og automatiske svejserobotter. Til eksportprojekter driver virksomheden en dedikeret roll-on/roll-off terminal: 200 meter lang, 50 meter bred, 8 meter vanddybde og en maksimal roll-on vægt på 50.000 tons. Denne facilitet understøtter levering af lange spoler og store ovnmoduler.
Virksomheden leverer også EPC-entrepriser for fyrede varmelegemer til petrokemiske, kulkemiske og raffineringsprojekter. Hvis dit emfang inkluderer ovnen og revnerørene, kan den integrerede tilgang reducere grænsefladerisikoen mellem spoledesignet og varmelegemelayoutet.
 Ethylen cracking ovn Ethylencracking Furnace er en højtydende industriel ovn designet til ethylenproduktion via pyrolyse af kulbrinter. Ovnen leverer præcis og... Se produkt →
I ethylenservice kan et vellavet HP40Nb-rør vare 50.000-100.000 timer, men den faktiske levetid afhænger af metaltemperatur, råmateriale, afkoksningsfrekvens og karburering. Planter med høj strenghed kan erstatte rør efter 40.000 timer.
Ja, men udskiftningen skal matche legeringen, vægtykkelsen og varmebehandlingen af den resterende spole. Et ikke-tilpasset rør kan blive det næste fejlpunkt, fordi det udvider sig anderledes.
Begge er centrifugalstøbte højlegerede rør. Krakningsrør håndterer kulbrintekrakning i ethylenovne, mens reformerrør håndterer damp-methan-reformering til brint eller DRI. Legeringerne overlapper hinanden, men procesbetingelserne og designdetaljerne er forskellige.
Revnerørets ydeevne bestemmes, før røret kommer ind i ovnen: ved valg af legering, støbekvalitet, dimensionskontrol og de indkøbskontroller, du håndhæver. Hvis du specificerer en udskiftningsspole eller en ny krakningsovn, skal du starte med metaltemperaturen og atmosfæren og derefter arbejde tilbage til legeringen og leverandørkvalifikationen. For at diskutere din krakningsrørspecifikation, anmod om et tilbud .
Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MOREEn strålespole, der svigter ved måned 18 i stedet for år fem, gør mere end at afbryde ethylen-output. Det fremtvinger en uplanlagt nedlukning, et kranløft og en re-evaluering af hver svejsning p...
READ MOREKonvektionsdelen af et fyret varmelegeme er, hvor termisk effektivitet vindes eller tabes. Røggas forlader strålingssektionen ved 400–650 °C og bærer hele 35 % af brændstoffets varmeafgivels...
READ MOREEfter tre år på et forsinket forkoksningsanlæg var en fyret varmeovns røggasudløbstemperatur steget fra 180 °C til 246 °C. Brænderne var indstillet, og strålerørene så sunde ud, men brændstoffor...
READ MORE
Vores fyrede varmelegeme til ADU og VDU er konstrueret til pålidelig og effektiv opvarmning af råolie i både atmosfæriske og vakuumdestillationsprocesser. Designet til høj termisk effektivitet og e...
See Details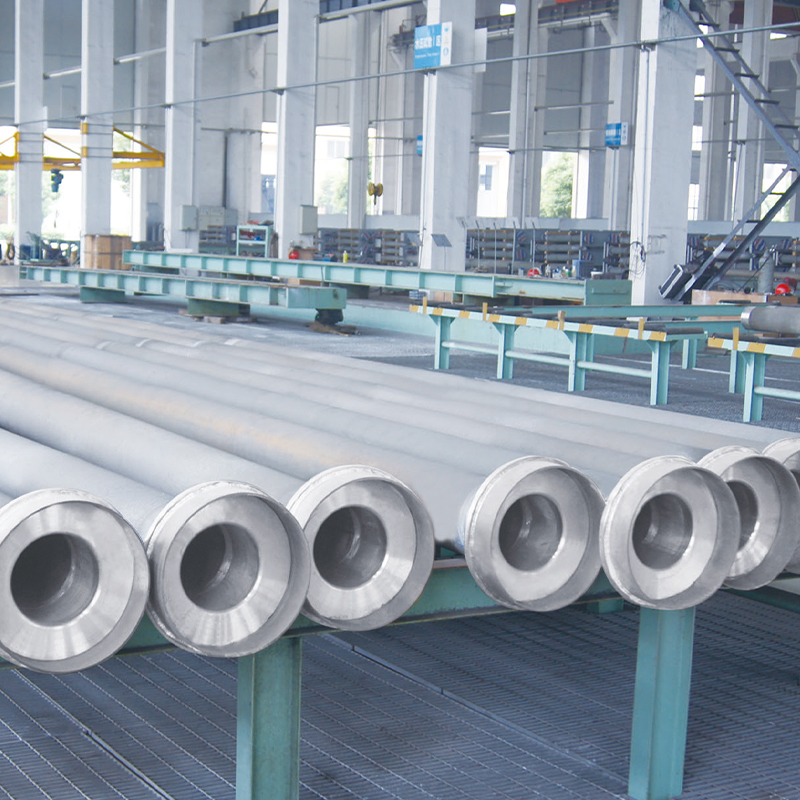
Tuopus DRI Furnace Tube Series er specielt designet til Direct Reduced Iron (DRI) ovne, der tilbyder overlegen varmebestandighed, mekanisk styrke og langsigtet driftsstabilitet. Fremstillet med ava...
See Details
Ovnen spiller en afgørende rolle i at opretholde høje konverteringsrater, ensartet produktkvalitet og pålidelig langsigtet drift i petrokemiske og kemiske forarbejdningsanlæg. Ved at kombinere opti...
See Details
Propandehydrogeneringsovnen (PDH Furnace) er specielt konstrueret til at levere stabil højtemperaturvarme til propandehydrogeneringsprocesser i petrokemiske anlæg. Ovnen sikrer præcis temperaturkon...
See Details
Vores Hydrogen Generation Reformer er specielt designet til at give præcis og pålidelig opvarmning til brintproduktionsprocesser i raffinaderier og petrokemiske anlæg. Det sikrer stabil forvarmning...
See Details
Vores varmelegeme til visbreaking-enhed er designet til effektiv opvarmning af tunge kulbrinteråstoffer i viskositetsreduktion og krakningsprocesser. Ved at give ensartet højtemperaturopvarmning si...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Medier