Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MORE
 Hjem / Nyheder / Industri nyheder / DRI Reformer Tubes: Materialer, design, fejltilstande og indkøbsvejledning
2026-10-02
Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850-950°C for at producere brint og kulilte, der reducerer jernmalm. Når disse rør kryber, karburiserer eller revner, mister DRI-modulet sin reducerende gas, og produktionen stopper. Den praktiske takeaway: specificer DRI-reformerrør efter driftstilstand først, derefter efter legering, støbekvalitet, inspektionsplan og reservedelsstrategi - ikke efter pris pr. kilogram alene.
 DRI Reformerrør Tuopu's DRI Furnace Tube Series er specielt designet til Direct Reduced Iron (DRI) ovne, der tilbyder overlegen varmebestandighed, mekanisk styrke og langsigtet drift... Se produkt →
I en typisk gasbaseret DRI-proces er reformeren anlæggets kemiske hjerte. Det omdanner en blanding af naturgas og damp til syntesegas eller syngas, som for det meste er brint og kulilte. Den syngas føres derefter til skaktovnen, hvor den fjerner ilt fra jernmalmpiller. Reformeringsrørene er reaktionsbeholdere: de indeholder katalysatoren og overfører varme fra ovnens brændere til procesgassen.
DRI-reformere arbejder ofte med et højere kulstofpotentiale og et andet damp-til-kulstof-forhold end en konventionel damp-metan-reformer. Det betyder noget, fordi rørvæggen ser både høj temperatur og en gasatmosfære, der kan karburere eller oxidere legeringen. Et rør, der fungerer godt i et brintanlæg, er muligvis ikke egnet til en DRI-reformer uden en omhyggelig gennemgang af gassammensætning, varmeflux og cykling. For et bredere overblik over, hvordan reformeren passer ind i DRI-flowarket, se denne gennemgang af DRI-teknologi og kerneudstyrsløsninger .
Design starter med proceslicensgiverens varme- og materialebalance. Rørdiameteren, vægtykkelsen og legeringen vælges derefter for at overleve et målkrybeliv. En lille ændring i temperaturen har en stor effekt: I højlegerede reformerrør kan en stigning på 20°C i rørmetaltemperaturen reducere den resterende krybelevetid med omtrent det halve. Tryk tilføjer bøjlespænding, og termisk cykling tilføjer træthedsskader, der ikke fanges af en simpel spændingsberegning.
| Parameter | Typisk rækkevidde | Hvorfor det betyder noget |
|---|---|---|
| Reaktionstemperatur | 850-950°C | Primær driver af krybende liv |
| Driftstryk | 10-30 bar | Indstiller bøjlespænding og vægtykkelse |
| Gas atmosfære | H2, CO, CO2, CH4, H2O | Karburerings- og oxidationspotentialet varierer langs røret |
| Termiske cyklusser | 5-50 om året | Tilføjer termisk træthedsskade |
| Designliv | 80.000–120.000 timer | Definerer inspektionsintervaller og reservestrategi |
Til indkøb angiver rørtegningen normalt en minimumsvægtykkelse, en maksimal ovalitet og en maksimal tilladt diametraludvidelse efter service. Disse tal er kun meningsfulde, hvis køberen og rørproducenten er enige om inspektionsmetoden og referencepunktet for dimensionsaflæsninger.
 Reformer Tube Tuopu's Reformer Tube er designet til højtemperaturkemiske reaktioner i industrielle ovne, hvilket sikrer effektiv varmeoverførsel, strukturel integritet og langsigtet... Se produkt →
De fleste DRI-reformerrør er centrifugalstøbt af højlegeret varmebestandigt stål. Støbeprocessen giver en søjleformet kornstruktur, der er stærkere i krybning end en statisk støbning af samme kemi. De almindelige familier er 25Cr-35Ni (ofte kaldet HP) og 35Cr-45Ni, med niobium, wolfram eller mikrolegeringstilsætninger, der bruges til at stabilisere karbider og forbedre højtemperaturstyrken.
Legeringsvalget er en afvejning mellem krybestyrke, karbureringsmodstand og svejsbarhed. Højere nikkelindhold forbedrer generelt modstanden over for karburerende atmosfærer, men kan reducere termisk ledningsevne. Niobium og wolfram danner stabile karbider, der bremser krybedeformationen. Et rør med den rigtige kemi, men dårlig støbekvalitet – gasporøsitet, krympning eller et ugunstigt carbidnetværk – kan svigte tidligt, selvom certifikatet viser den korrekte karakter.
Når du sammenligner tilbud, spørg efter den faktiske målte kemi, kornstrukturrapporten og resultaterne af ikke-destruktiv testning på hvert rør - ikke kun et generisk møllecertifikat. En leverandør, der centrifugalstøber og bearbejder rør internt, kan ofte kontrollere disse variabler mere konsekvent. De samme produktionskontroller, der bruges til højtemperatur-reformerrør, gælder for DRI-specifikke geometrier, herunder vægtykkelse, koncentricitet og endeforberedelser.
DRI-reformerrør svigter normalt langsomt, så pludseligt. Den langsomme del er krybning: rørdiameteren vokser, væggen tynder, og legeringen mister styrke. Den pludselige del er en revne eller en bule, der fremtvinger en uplanlagt nedlukning. Inspektion er derfor et livsledelsesværktøj, ikke en engangstest.
En praktisk inspektionsplan kombinerer visuelle kontroller, dimensionelle aflæsninger og mindst én volumetrisk metode, såsom ultralydstestning. Hyppigheden afhænger af driftens sværhedsgrad, men mange DRI-anlæg inspicerer rør hver 12.-24. måned og efter enhver væsentlig temperaturudsving.
At købe reformerrør er ikke som at købe rør. Røret er en trykdel, en katalysatorbeholder og en varmeoverførselsflade på samme tid. Købsspecifikationen bør gøre leverandøren ansvarlig for målbare resultater, ikke kun kemi.
For et DRI-projekt skal reformerrørsrækkefølgen koordineres med reformerdesignet, katalysatorbelastningen og udløbsmanifolden. En leverandør med erfaring med støbning, bearbejdning og montage kan reducere grænsefladerisikoen mellem disse emner.
Designlevetiden er typisk 80.000-120.000 timer, men den faktiske levetid afhænger af rørets metaltemperatur, gassammensætning og cykling. Rør, der løber over designtemperatur eller ser hyppige nedlukninger, skal muligvis udskiftes tidligere. Regelmæssige diametermålinger er den enkleste måde at spore resterende levetid.
Nogle gange, men ikke automatisk. DRI-reformere kan have et andet kulstofpotentiale og gassammensætning. Legeringen skal kontrolleres for karbureringsmodstand og krybestyrke under de faktiske DRI-forhold. Et rør, der er acceptabelt for et brintanlæg, er muligvis ikke optimalt for en DRI-reformer.
Mange operatører inspicerer rør hver 12.-24. måned. Intervallet bør forkortes, hvis anlægget har oplevet overophedning, katalysatorproblemer eller hyppige termiske cyklusser. En baseline-inspektion ved idriftsættelse er også nyttig til fremtidige sammenligninger.
DRI-reformerrør er et produkt med lang bly og høj konsekvens. Den rigtige specifikation balancerer krybestyrke, karbureringsmodstand, støbekvalitet og inspektionsadgang. For at diskutere en specifik DRI-reformerrørspecifikation, anmode om et tilbud og del procesdata, rørtegning og påkrævet leveringsplan.
Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MOREEn strålespole, der svigter ved måned 18 i stedet for år fem, gør mere end at afbryde ethylen-output. Det fremtvinger en uplanlagt nedlukning, et kranløft og en re-evaluering af hver svejsning p...
READ MOREKonvektionsdelen af et fyret varmelegeme er, hvor termisk effektivitet vindes eller tabes. Røggas forlader strålingssektionen ved 400–650 °C og bærer hele 35 % af brændstoffets varmeafgivels...
READ MOREEfter tre år på et forsinket forkoksningsanlæg var en fyret varmeovns røggasudløbstemperatur steget fra 180 °C til 246 °C. Brænderne var indstillet, og strålerørene så sunde ud, men brændstoffor...
READ MORE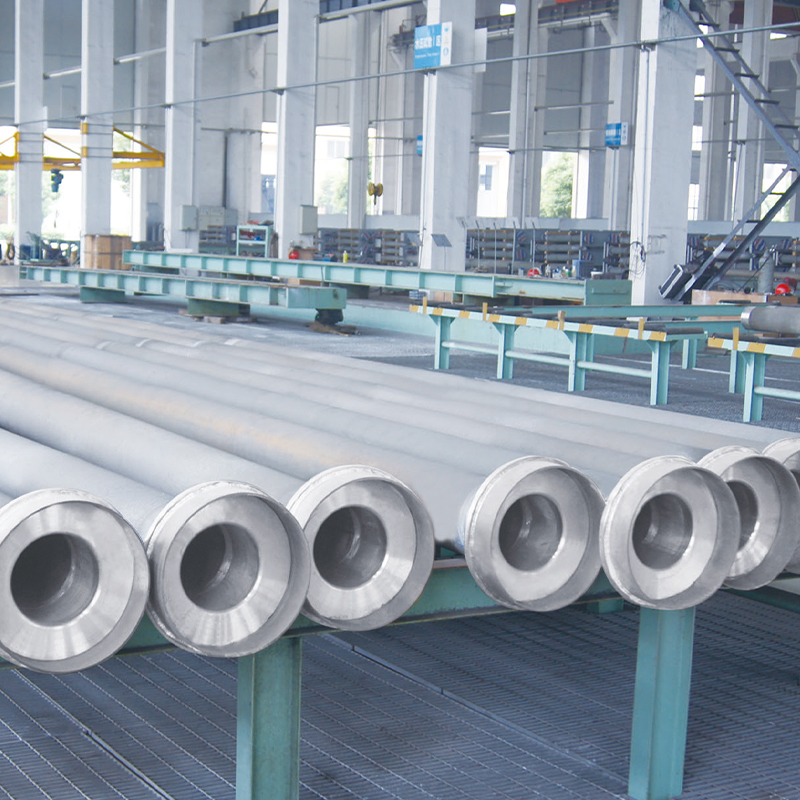
Tuopus DRI Furnace Tube Series er specielt designet til Direct Reduced Iron (DRI) ovne, der tilbyder overlegen varmebestandighed, mekanisk styrke og langsigtet driftsstabilitet. Fremstillet med ava...
See Details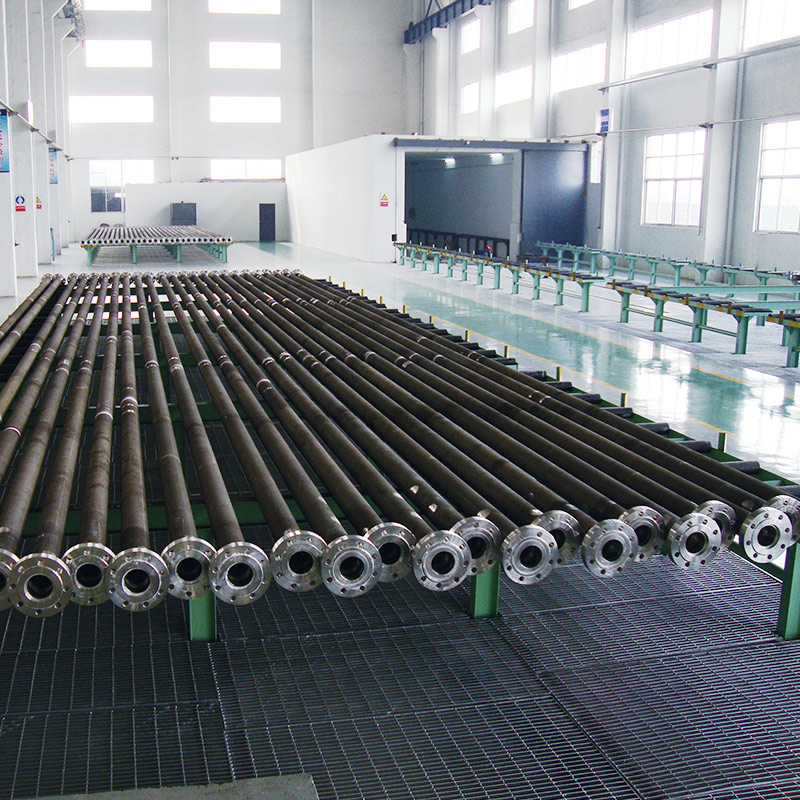
Tuopu's Reformer Tube er designet til kemiske reaktioner ved høje temperaturer i industrielle ovne, hvilket sikrer effektiv varmeoverførsel, strukturel integritet og langsigtet driftsstabilite...
See Details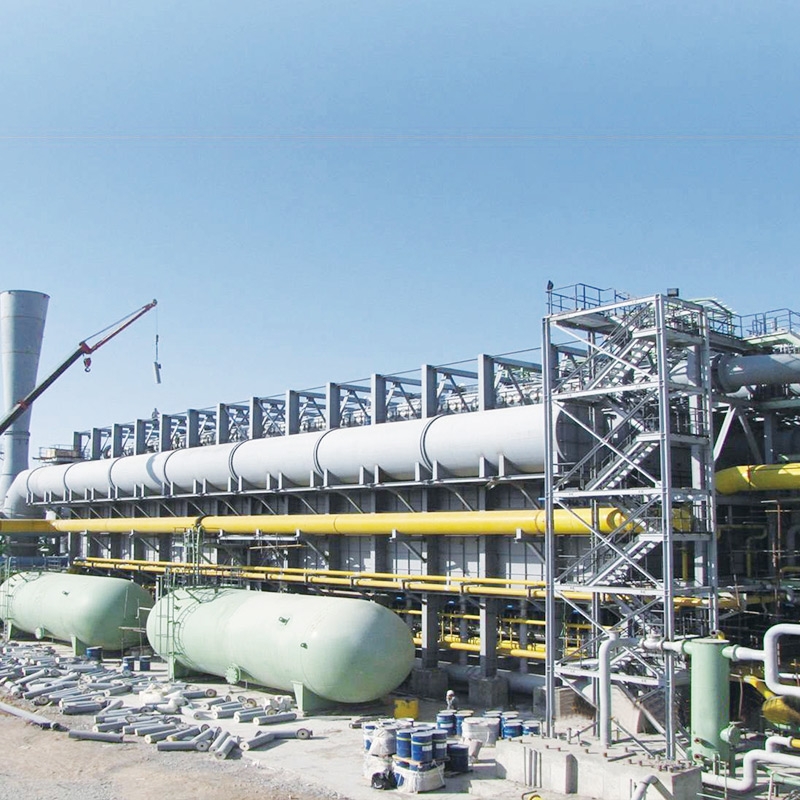
Tuopus DRI Furnace er en skræddersyet løsning designet specielt til stålfremstillingsanlæg, der giver pålidelig og effektiv direkte reduceret jern (DRI) produktion. Konstrueret til høj driftsstabil...
See Details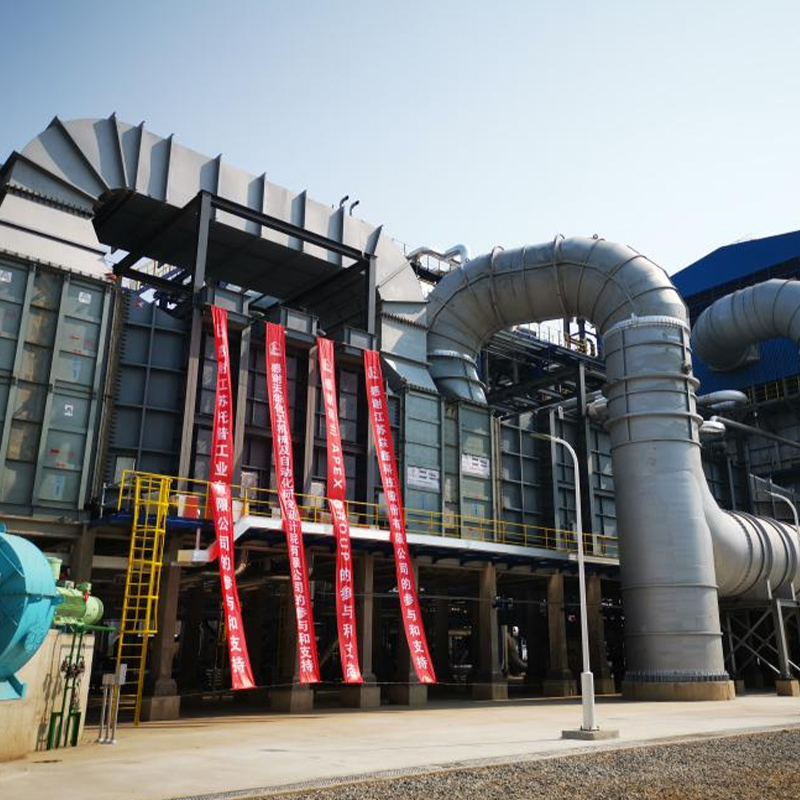
Vores Hydrogen Generation Reformer er specielt designet til at give præcis og pålidelig opvarmning til brintproduktionsprocesser i raffinaderier og petrokemiske anlæg. Det sikrer stabil forvarmning...
See Details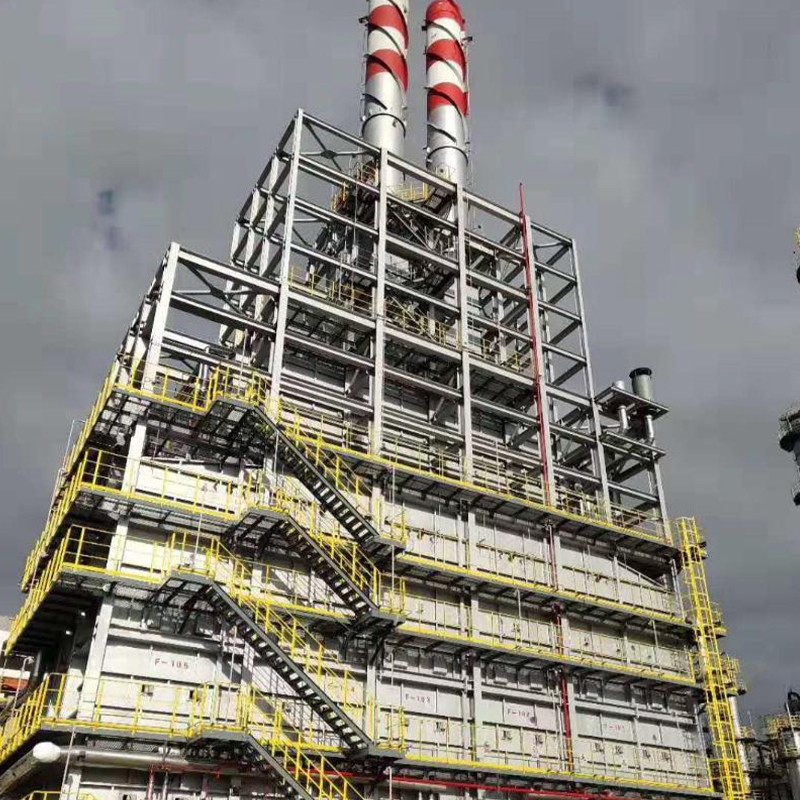
Ovnen spiller en afgørende rolle i at opretholde høje konverteringsrater, ensartet produktkvalitet og pålidelig langsigtet drift i petrokemiske og kemiske forarbejdningsanlæg. Ved at kombinere opti...
See Details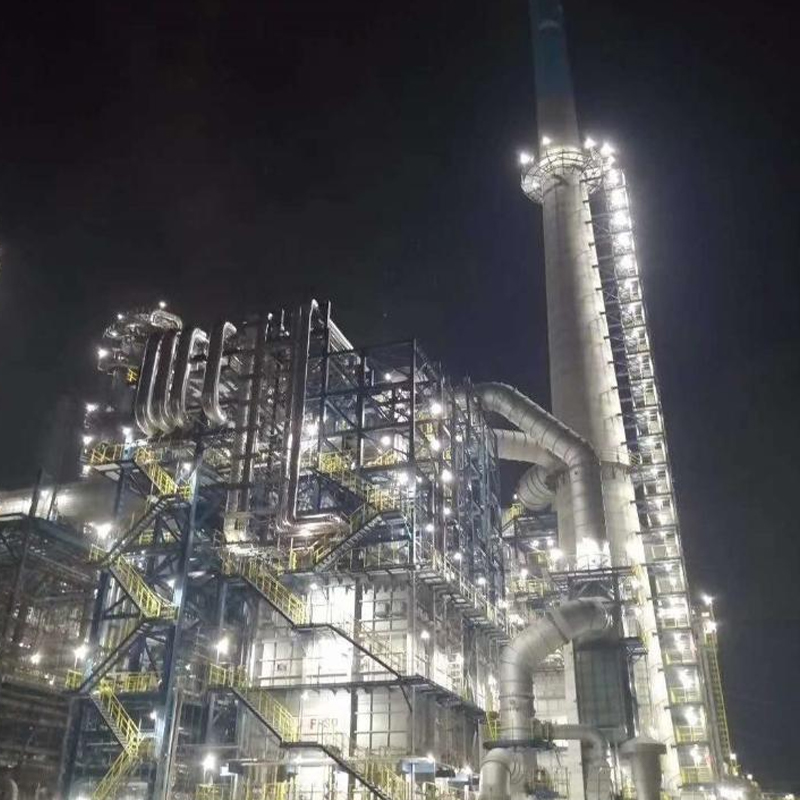
Vores fyrede varmelegeme til ADU og VDU er konstrueret til pålidelig og effektiv opvarmning af råolie i både atmosfæriske og vakuumdestillationsprocesser. Designet til høj termisk effektivitet og e...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Medier