Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MORE
 Hjem / Nyheder / Industri nyheder / Konvektionssektion i fyrede varmelegemer: Design, effektivitet og vedligeholdelse
2026-09-11
Efter tre år på et forsinket forkoksningsanlæg var en fyret varmeovns røggasudløbstemperatur steget fra 180 °C til 246 °C. Brænderne var indstillet, og strålerørene så sunde ud, men brændstofforbruget var steget med næsten fire procent. Problemet blev fundet der, hvor operatørerne ofte kigger sidst: konvektionssektionen. Finnete rør var dækket af et hårdt lag salt og aske, og en beskadiget foring bag bundtet lod varm røggas gå helt uden om rørene.
Konvektionssektionen leverer normalt 25 til 35 procent af en fyret varmeovns samlede procesydelse. Når dens ydeevne forringes, falder effektiviteten, brændstofomkostningerne stiger, og den næste turnaround bliver mere presserende. Denne artikel forklarer, hvad konvektionssektionen gør, hvordan den er designet, hvorfor den styrer varmerens effektivitet, og hvad du skal tjekke, før du køber et nyt bundt.
I en lodret cylindrisk varmelegeme sidder konvektionssektionen direkte over strålesektionen. I et varmelegeme af kabinetypen sidder den i den ene ende af stråleboksen. Begge layouts passerer varm røggas hen over en bank af vandrette rør, og procesvæsken inde i disse rør absorberer varme gennem rørvæggen. Fordi røggassen, der kommer ind i konvektionssektionen, allerede er langt under flammetemperaturen, skifter den dominerende varmeoverførselstilstand fra stråling til tvungen konvektion.
Forlængede overflader bruges normalt til at kompensere for den lavere varmeoverførselskoefficient på gassiden. Tabellen nedenfor sammenligner arbejdsforholdene i de to sektioner af en typisk raffinaderivarmer.
| Parameter | Strålende sektion | Konvektionssektion |
|---|---|---|
| Røggastemperatur | 950–1100 °C ved flammezonen | 650–800 °C indløb; 150–250 °C udtag |
| Dominerende varmeoverførselstilstand | Termisk stråling | Konvektion med noget stråling |
| Typisk røroverflade | Bar, glat rør | Finnet, besat eller blottet |
| Andel af den samlede told | 60-70 procent | 25-35 procent |
| Primær operationel risiko | Overophedning og krybning | Tilsmudsning og kold-ende korrosion |
Varmeoverførselskoefficienten på gassiden for et blottet rør i konvektionssektionen er lav, ca. 15 til 30 W/(m²·K), mens processidekoefficienten normalt er flere gange højere, især når væsken koger. Den begrænsende modstand er derfor næsten altid på røggassiden af røret.
Finnede og studsede rør løser dette problem ved at gange det ydre areal. Takkede finner med en tæthed på 4 til 5 finner pr. tomme, eller omkring 157 til 197 finner pr. meter, øger den ydre overflade med fem til ti gange i forhold til et blottet rør med samme diameter. Skemaet nedenfor viser en typisk røggastemperaturprofil gennem en tre-pass konvektionssektion.
Det varmeste gennemløb, tættest på strålesektionen, håndterer den processtrøm, der har brug for den højeste temperatur. Køleren passerer genvindingsvarme til lavere temperaturtjenester såsom dampgenerering, fortyndingsdampoverhedning og foderforvarmning. Dette modstrømsarrangement holder en nyttig temperaturforskel i hver gang.
API 560 giver den designramme, der bruges til de fleste fyrede varmeapparater i raffinaderi og petrokemiske tjenester. Konvektionssektionen kan ikke dimensioneres isoleret: bundtdybde, finnegeometri og påkrævet dybgang skal afgøres sammen, fordi hver af dem påvirker de andre.
De kritiske kontroller er røggastrykfald, gashastighed, rørmetaltemperatur og finnemateriale. Et typisk varmelegeme holder konvektionssektionens trykfald mellem 3 og 10 mbar eller 30 til 100 mm H2O. Et dybere bundt genvinder mere varme, men kræver mere stak- eller blæserkapacitet med induceret træk. Gashastigheden ved den laveste affyringshastighed bør forblive over ca. 4,5 m/s for at forhindre askesætning, og under 15 til 20 m/s for at undgå erosion og flow-inducerede vibrationer. Rørmetaltemperaturen i den kolde ende skal forblive over svovlsyredugpunktet, når svovl er til stede; ellers korroderer de nederste rækker og kappen hurtigt. Finmateriale følger den lokale gastemperatur: legeringsfinner i den varme ende, kulstofstålfinner i den kolde ende og nogle gange bare rør, hvor erosion eller rengøringsadgang er kritisk.
En praktisk ingeniørtjekliste ser sådan ud:
Tommelfingerreglen i design af fyrede varmeapparater er, at en reduktion på 22 °C i røggasudløbstemperaturen tilføjer cirka et procentpoint af effektiviteten. Sænkning af udløbet fra 250 °C til 170 °C er derfor cirka 3,5 procent værd. På en 100 MW varmeovn er det 3,5 MW brændstof, en meningsfuld besparelse over et års kontinuerlig drift.
Udstrakte overflader gør en så lav udgangstemperatur mulig uden en enorm indkapsling, som søjlediagrammet nedenfor viser.
Finnede rør tilføjer overfladeareal, men forlænger også gasbanen og øger trykfaldet. At vælge mellem nøgne, studsede og ribbede rør i hvert gennemløb er en økonomisk afvejning mellem overfladeareal, træk, rengøringsadgang og korrosionsgodtgørelse.
Tilsmudsning er konvektionssektionens mest vedvarende driftsproblem. Aflejringer fungerer som et isoleringslag, så røggasafgangstemperaturen stiger, og processen modtager mindre varme. Samtidig reducerer aflejringslaget det åbne strømningsareal og øger træktabet. I alvorlige tilfælde kan varmeren ikke nå sin designmæssige brændhastighed.
De vigtigste årsager til begroning af konvektionssektionen er vist nedenfor. Brændstofkvalitet, brænderydelse og procesoverførsel bidrager alle sammen, og fordelingen varierer fra enhed til enhed.
Tilsmudsningskontrol starter med forbrændingsjustering og brændstofstyring, men regelmæssig rengøring er stadig påkrævet. Tabellen nedenfor opsummerer de mest almindeligt anvendte metoder i driftsanlæg.
| Rengøringsmetode | Egner sig bedst til | Typisk frekvens |
|---|---|---|
| Online damp sodblæsning | Lette aske- eller saltaflejringer | Ugentligt til månedligt |
| Sodblæsning af højtryksluft | Sod fra flydende eller fast brændsel | Daglig eller kontinuerlig cyklus |
| Offline hydroblæsning | Hårde, tykke aflejringer | Hver vending |
| Kemisk rengøring | Specialiserede aflejringer såsom salte eller koks | Efter behov |
Hvert fyret varmeapparat på et raffinaderi eller petrokemisk område har en konvektionssektion, men hver service pålægger et andet design. I en rå- og vakuumdestillationsvarmer forvarmer konvektionssektionen råolie og frembringer nogle gange damp. I en ethylenkrakningsovn indeholder den typisk en kulbrintefødeforvarmespiral, fortyndingsdampoverhedningsspiraler og en højtryksdampbank. I brint- og DRI-reformere bestemmer konvektionssektionen enhedens samlede energiforbrug ved at genvinde varme til damp- og foderforvarmning.
For rå enhedsservice dominerer valget af finnetype og beslutningen om at inkludere dampspoler den tekniske diskussion. En leverandør med erfaring i disse afvejninger kan reducere projektrisikoen og forbedre driftsresultatet.
 Fyret varmelegeme til atmosfærisk og vakuumdestillation Dette varmelegeme adresserer fin-type og dampspiral-afvejninger i råolieservice, og tilbyder ensartet multi-zone opvarmning og høj termisk effektivitet for at understøtte stabil ADU/VDU-adskillelse og samtidig sænke driftsrisikoen. Se produkt →
Petrokemiske varmeapparater tilføjer endnu et lag af kompleksitet, fordi flere spoler skal dele den samme røggasvej. Principperne bag udvælgelse af fyrede varmelegemer og tekniske applikationer i den petrokemiske industri forklare, hvordan operatører balancerer spoletemperaturer, dampbehov og ovnøkonomi i disse tjenester.
Ethylen-krakningsovne er det mest krævende eksempel. Deres konvektionssektioner håndterer krakket gas, fortyndingsdamp og dampgenereringsspoler i ét kompakt arrangement, og legeringsvalget er drevet af hårde driftstemperaturer.
 Ethylen-krakningsovn til pyrolyse På grund af de strenge legeringskrav i ethylenkonvektionssektioner hjælper denne ovns præcise temperaturkontrol og optimerede strålings-/konvektionsdesign med at opretholde revnekonsistens og udbytte under kontinuerlig drift ved høje temperaturer. Se produkt →
Uanset om du udskifter et beskadiget bundt eller tilføjer dampgenereringskapacitet, gælder de samme kontroller.
De fleste konvektionssektioner leveres som butiksfremstillede moduler, inklusive rør, samlerør, isolering og kappe. Denne fremgangsmåde forkorter monteringstiden på stedet og forbedrer svejsekvaliteten, fordi det tunge montagearbejde udføres under kontrollerede forhold. Når modulet løftes på plads, skal forbindelserne til strålesektionen og stablen på den eksisterende varmelegeme rumme termisk ekspansion og forblive gastætte.
 Butiksfremstillet konvektionssektionsmodul Denne modulære konvektionssektion er bygget til kontrolleret butiksfremstilling og let løft på stedet, med holdbare legeringer og tilpasset design til at rumme termisk ekspansion og opretholde gastætte forbindelser under installationen. Se produkt →
Logistik er lige så vigtig. Et stort konvektionssektionsmodul er en overbredde, tung last, så transportruten, løftemetoden og håndteringsplanen for stedet fortjener den samme undersøgelse som det termiske design. En producent, der kan håndtere både fremstilling og tung transport, reducerer risikoen for forsinkelser i tidsplanen. For en projektspecifik evaluering eller tilbud kan du kontakte Tuopu ingeniørteam med dit varmelegeme datablad.
Finner multiplicerer det eksterne varmeoverførselsareal med fem til ti gange, hvilket kompenserer for den lave varmeoverførselskoefficient på røggassiden. Uden finner ville konvektionssektionen skulle være flere gange større for at genvinde den samme mængde varme.
For en effektiv, velholdt varmelegeme er udgangstemperaturen typisk 150 til 200 °C. Når brændstoffet er højt i svovl, holdes udløbet over syredugpunktet, ofte omkring 250 til 300 °C, eller den kolde ende er lavet af korrosionsbestandigt materiale.
Tilsmudsning hæver røggasudgangstemperaturen. Fordi hver 22 °C temperaturstigning koster omkring et procentpoint af effektiviteten, reducerer en stigning på 50 °C effektiviteten med ca. 2,3 procent, hvilket viser sig direkte som ekstra brændstofforbrug.
Ja. Eksisterende fyrede varmeapparater modtager ofte et nyt konvektionssektionsmodul, mens stråleboksen, brænderne og stablen beholdes. Dette er en almindelig fornyelsesrute, forudsat at strukturen og fundamenterne har tilstrækkelig restlevetid, og det nye bundts trykfald passer inden for det tilgængelige udkast.
Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MOREEn strålespole, der svigter ved måned 18 i stedet for år fem, gør mere end at afbryde ethylen-output. Det fremtvinger en uplanlagt nedlukning, et kranløft og en re-evaluering af hver svejsning p...
READ MOREKonvektionsdelen af et fyret varmelegeme er, hvor termisk effektivitet vindes eller tabes. Røggas forlader strålingssektionen ved 400–650 °C og bærer hele 35 % af brændstoffets varmeafgivels...
READ MOREEfter tre år på et forsinket forkoksningsanlæg var en fyret varmeovns røggasudløbstemperatur steget fra 180 °C til 246 °C. Brænderne var indstillet, og strålerørene så sunde ud, men brændstoffor...
READ MORE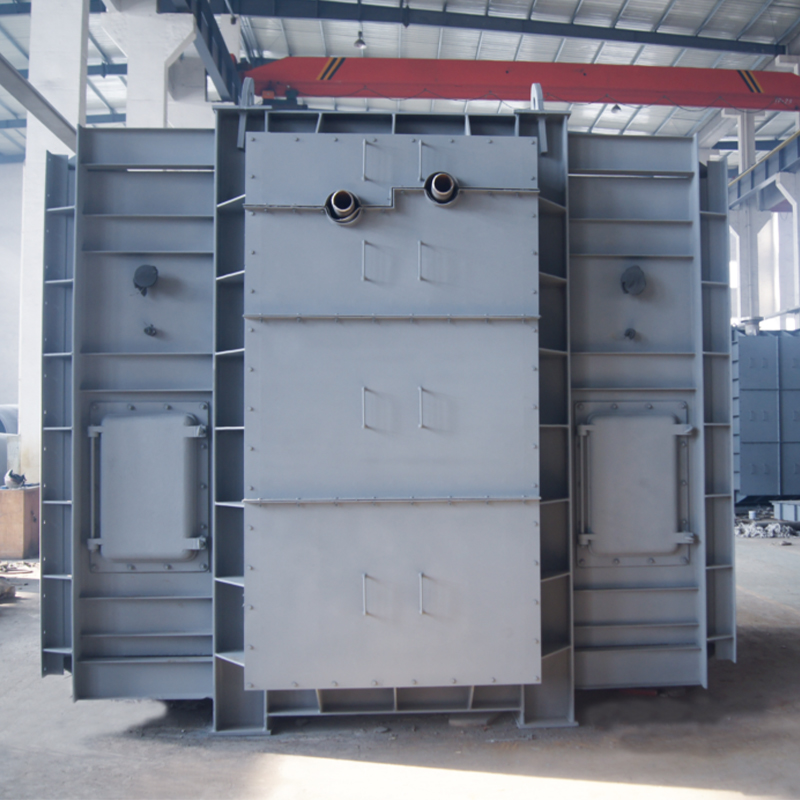
Konvektionssektionsmodulet og strålingssektionsmodulet er designet til at optimere varmeoverførsel og energieffektivitet i industrielle ovne. Ved at kombinere avancerede konvektions- og strålingste...
See Details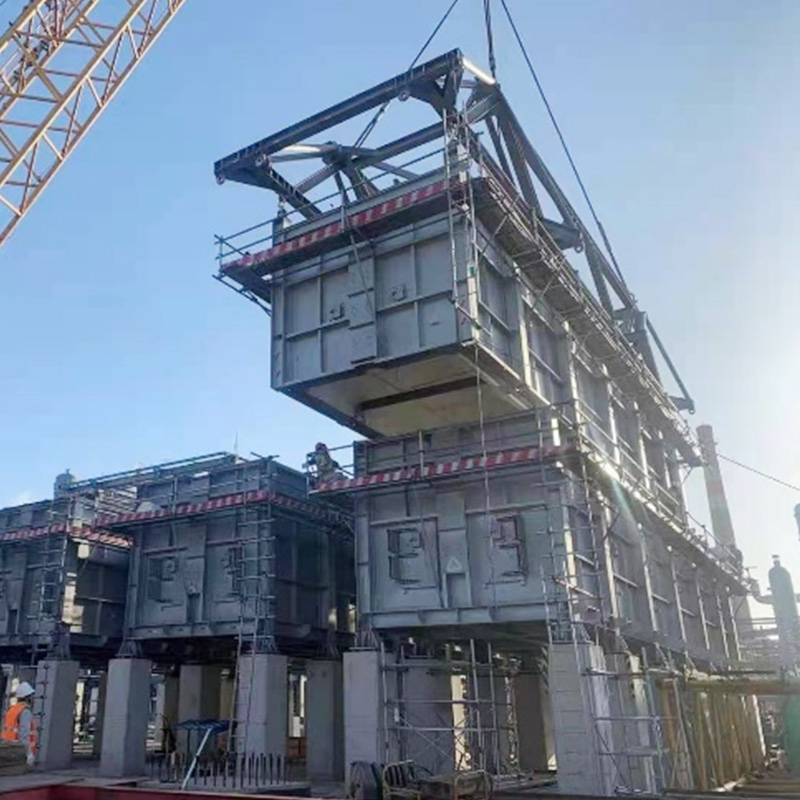
Brug af COMMOS og intelligent PID til todimensionelt samarbejdsdesign, opnåelse af et digitalt leveringsniveau.
See Details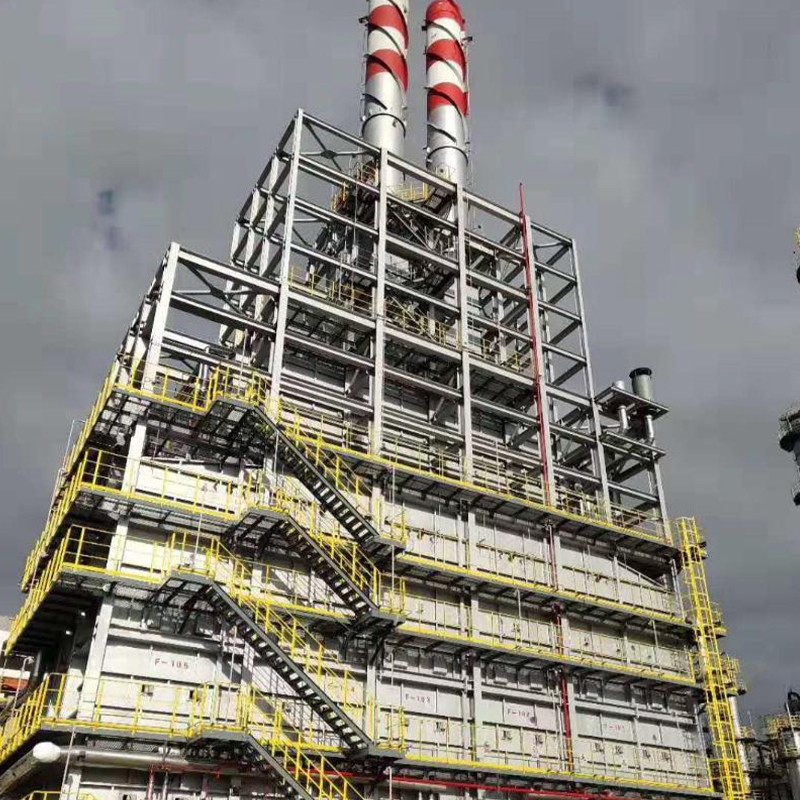
Ovnen spiller en afgørende rolle i at opretholde høje konverteringsrater, ensartet produktkvalitet og pålidelig langsigtet drift i petrokemiske og kemiske forarbejdningsanlæg. Ved at kombinere opti...
See Details
Vores fyrede varmelegeme til ADU og VDU er konstrueret til pålidelig og effektiv opvarmning af råolie i både atmosfæriske og vakuumdestillationsprocesser. Designet til høj termisk effektivitet og e...
See Details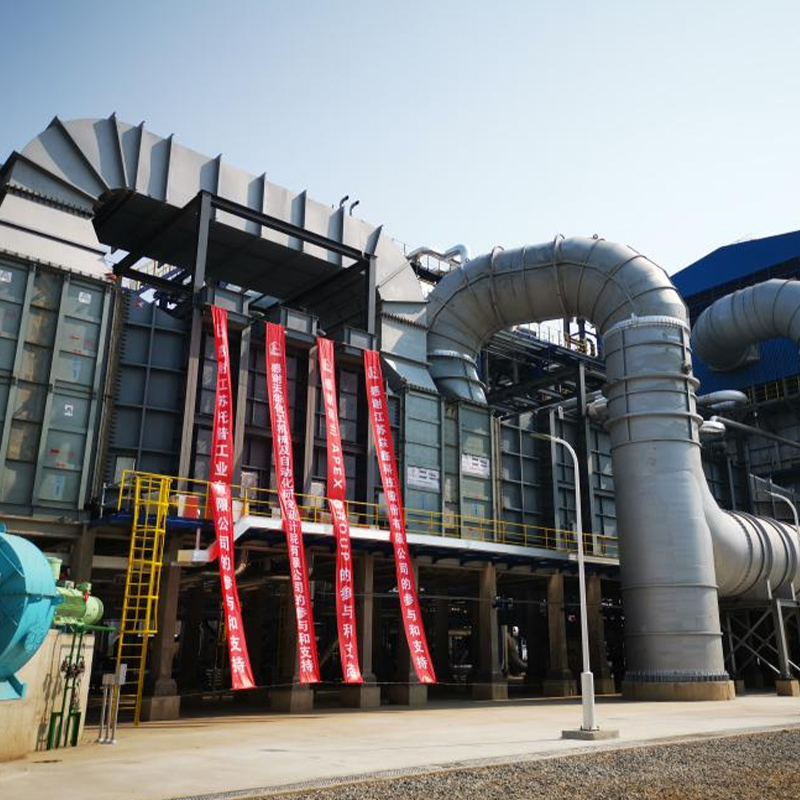
Vores Hydrogen Generation Reformer er specielt designet til at give præcis og pålidelig opvarmning til brintproduktionsprocesser i raffinaderier og petrokemiske anlæg. Det sikrer stabil forvarmning...
See Details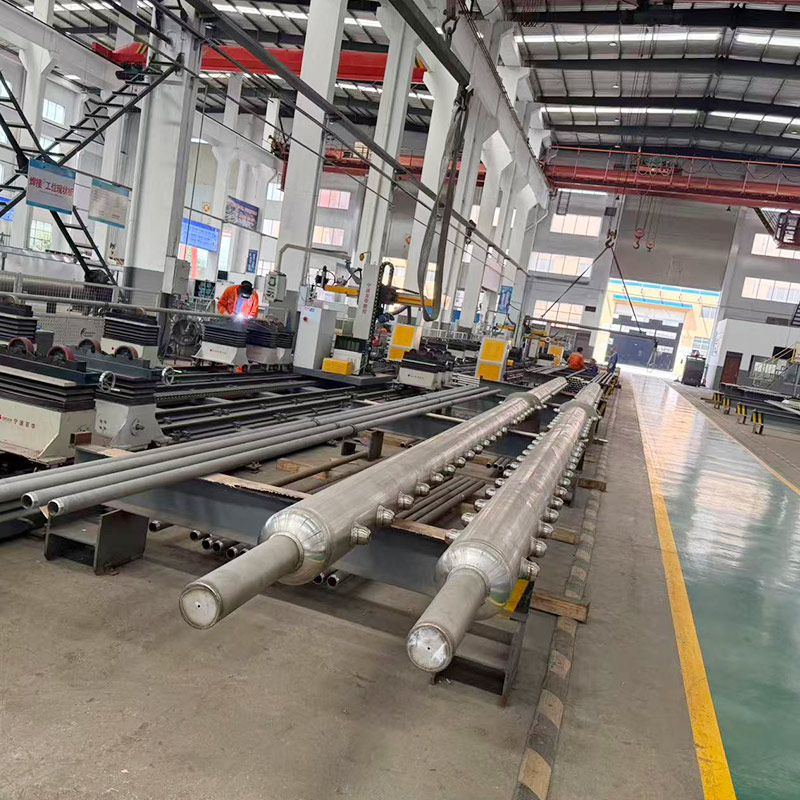
Den udløbsmanifoldsamlere højtemperaturkonverteret gas (H₂ CO CO ₂ CH ₄) fra flere strålingsrør, med en temperatur på op til 700-900 °C, og skal modstå termisk stress og brintkorrosion. D...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Medier