Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MORE
 Hjem / Nyheder / Industri nyheder / Centrifugal Casting Furnace Tube: Process, Benefits & Procurement Guide
2026-09-04
Dit reformerovnsrør fejlede lige efter kun 38 måneder i brug. Udskiftningstilbuddet siger otte uger, men dit behandlingsvindue lukker om seks. Et sprængt rør er aldrig bare et rør - det er tabt produktion, procesforstyrrelser og et forsøg på at finde reservedele.
Centrifugalstøbeovnsrør er rygraden i højtemperaturreformering og krakningsservice. De leverer en tæt, finkornet mikrostruktur, der modstår krybning og karburering. Men legeringen, vægtykkelsen og leverandørens kvalitetssystem afgør, om dit fyrede varmelegeme kører pålideligt gennem en fuld driftscyklus eller bliver årsagen til, at dit anlæg går ned tidligt.
Centrifugalstøbning er den foretrukne fremstillingsvej for reformer- og krakningsovnsrør, fordi det producerer en ensartet, næsten fri væg, som smedede og statiske støbte ruter ikke kan matche økonomisk. Den smeltede legering hældes i en cylindrisk form, der roterer med høj hastighed. Centrifugalkraft holder metallet mod formvæggen, og størkning fortsætter retningsbestemt fra ydersiden mod boringen. Lettere urenheder og slagger samles i den indre boring, som derefter bearbejdes væk.
Resultatet er en rørvæg med en fin, søjleformet kornstruktur, uden krympeporøsitet og uden centerlinjedefekter. Denne struktur udmønter sig direkte i længere krybelevetid og bedre modstand mod karburering. For de fleste reformer- og krakningstjenester er centrifugalstøbte rør standardspecifikationen.
| Attribut | Centrifugalstøbning | Statisk støbning | Smedefrit |
|---|---|---|---|
| Vægstyrke | Høj, næsten fri for tomrum | Moderat, porøsitetsrisiko | Høj |
| Kornstruktur | Fin søjleformet, retningsbestemt | Groft, tilfældigt | Deformeret, omkrystalliseret |
| Urenhed placering | Indvendig boring, bearbejdet af | Tilfældig fordeling | Inden for materiale |
| Typisk tolerance | ±0,5 mm (bearbejdet) | ±5,0 mm | ±1,0 mm |
| Pris for rør | Moderat | Lav | Høj |
Typisk vægtykkelsestolerance efter bearbejdning (mm). Lavere værdier indikerer strammere dimensionskontrol.
Valg af legering bør følge den maksimale forventede metaltemperatur og den dominerende fejlmekanisme, ikke kun materialeprisen. Ved reform af tjenesten er krybning den største bekymring. Ved ethylenkrakning dominerer karbureringen. Direkte-reduceret-jern (DRI) reformerrør møder både høje temperaturer og en reducerende atmosfære.
Standardmaterialerne er HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) og højnikkel 35Cr-45Ni mikrolegerede kvaliteter. Når du flytter fra HK40 til 35Cr-45Ni, stiger omkostningerne, men det samme gør den tilladte designbelastning og modstanden mod kulstofgennemtrængning. Ved 1.000°C kan en 35Cr-45Ni-legering bære omkring 35 procent højere belastning end HP45 og næsten dobbelt så stor belastning som HK40.
Krybebrudstyrke (MPa) vs. metaltemperatur (°C). Tilnærmede værdier baseret på typiske støbte legeringsdata.
| Legering | Cr (%) | Ni (%) | Typisk max metal temp | Nøgleejendom |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Økonomisk, moderat krybestyrke |
| HP45 | 25 | 35 | 1.040°C | God krybestyrke, karbureringsmodstand |
| 35Cr-45Ni | 30-35 | 45-50 | 1.080°C | Høj creep strength, superior carburization resistance |
 Reformerrør til højtemperaturbrint og katalytiske processer Dette reformerrør er konstrueret til hydrogenomdannelse og katalytiske reaktioner i industrielle ovne. Det tilbyder overlegen termisk modstand, oxidationsbeskyttelse og præcisionsfremstilling for at sikre strukturel integritet og langsigtet stabilitet. Se produkt →
Selvom begge er centrifugalstøbte rør, er krakningsrør og reformerrør konstrueret til forskellige fejltilstande. Krakningsrør, også kaldet strålingsspoler, fungerer i en ethylen-krakningsovn, hvor ydervægstemperaturen kan overstige 1.080°C. Den dominerende nedbrydningsmekanisme er karburering: koks dannes inde i røret, kulstof diffunderer ind i legeringen, og røret mister duktilitet. Til denne service er HP mikrolegeret eller 35Cr-45Ni kvaliteter standard.
Reformerrør udfører en anden opgave. De arbejder i damp-metan-reformering ved en vægtemperatur på omkring 850-1.000°C. Den primære bekymring er krybning: Røret skal støtte sig selv og modstå internt tryk over en designlevetid på 100.000 timer eller mere. HP45 er et almindeligt valg, med 35Cr-45Ni brugt, hvor der er behov for højere pålidelighed.
DRI-reformerrør følger en lignende logik, men med yderligere udfordringer fra den reducerende atmosfære og højere driftstemperaturer i anlæg med direkte reduceret jern. De kræver legeringer, der kan opretholde både krybestyrke og modstand mod kulstofopsamling i et brintrigt miljø.
 Revnerør til ethylen- og propylenpyrolyseovne Denne strålende spole er designet til ethylen- og propylen-revner, og den modstår ekstreme temperaturer og modstår karburering. Dens optimerede geometri sikrer ensartet varmeoverførsel og forkoksningsmodstand, hvilket er afgørende for at forlænge levetiden i pyrolyseenheder. Se produkt →
For reformere med direkte reduceret jern er et DRI-specifikt rørdesign ofte nødvendigt for at modstå brintangreb og opretholde brudlevetid under cyklisk drift.
 DRI Reformer Tube til direkte reducerede jernovne Specialiseret til DRI-anlæg, modstår dette rør brintangreb og kulstofopsamling i reducerende atmosfærer. Dens legeringssammensætning og mekaniske styrke giver pålidelighed under cyklisk højtemperaturdrift, hvilket understøtter effektiv stålproduktion. Se produkt →
Din købsspecifikation er det mest effektive værktøj til at undgå for tidlig rørsvigt. En velskrevet specifikation forhindrer et billigt bud med dårlig materialekvalitet i at blive en dyr nedetidsbegivenhed.
Som minimum skal specifikationen angive støbestandard, kemisk sammensætning, dimensionelle tolerancer, inspektionskrav og dokumentation. Ved at henvise til ASTM A297 eller ASTM A608 får støberiet et klart grundlag for sammensætningsgrænser og mekaniske egenskaber. Vægtykkelsen efter bearbejdning er typisk 10-18 mm for reformerrør, med en tolerance på ±0,8 mm eller bedre på den endelige bearbejdede overflade. Boringen skal være glat nok til at tillade ultralydsinspektion og ensartet varmeflux.
Krybeskader er fortsat den største enkeltårsag til fejl i reformerrøret. Karburering dominerer i krakningsservice. Overophedning fra flammestød eller dårlig strømningsfordeling er den tredjehyppigste årsag. Det er præcis grunden til, at legeringsvalget, rørets vægtykkelse og brænderarrangementet alle er indbyrdes forbundne beslutninger.
Når du angiver et rør, skal du kræve 100 procent ultralydsundersøgelse af rørvæggen. Inspektion af farvestofpenetrant på bearbejdede svejseender fanger overfladerevner, som ultralydstestning kan overse. Bed om materialesporbarhedscertifikater, der viser varmenummeret, kemisk analyse, varmebehandlingsregistreringer og mekaniske testresultater. For applikationer med høj svovl- eller dampeksponering skal du anmode om en opkolningsmodstandsrapport eller et krybebrudsdatablad fra støberiet.
Vægten på prisen skubber ofte købere mod ukvalificerede leverandører. Ved indkøb af ovnrør gælder den modsatte logik: det billigste rør bliver ofte det dyreste, når man medregner udskiftning, tabt produktion og omkostningerne ved en ikke-planlagt nedlukning.
Se efter producenter, der vises på kvalificerede leverandørlister over større energioperatører. Den kvalifikation er ikke en markedsføringsdetalje. Det betyder, at leverandøren har bestået audits, der dækker støbeprocesser, varmebehandling, NDT-kapacitet og bearbejdningsnøjagtighed. Det indikerer også en track record med at levere rør til strenge specifikationer.
Fabriksrevision har betydning. Tjek, at støberiet har moderne elektrisk smelteevne, automatiseret hældning, en pålidelig varmebehandlingsovn med registrerede cyklusdata og et veludstyret laboratorium til kemisk og mekanisk testning. Bearbejdningskapacitet med CNC drejebænke og en dokumenteret dimensionel inspektionsprotokol er en anden faktor. For store rørmoduler og komplette fyrede varmeapparater bør leverandørens evne til at samle og forsende overdimensioneret udstyr også vurderes.
Overvej risiciene ved en ukvalificeret leverandør: uensartet kemisk sammensætning fra varme til varme, overdreven vægtykkelsesvariation og mikrokrympning i rørvæggen. Det er grunden til, at indkøbsreglerne for ovnrør bør tilpasses det bredere fyrede varmeanlæg. En leverandør med EPC-erfaring kan ofte koordinere rørfremstilling, samling af konvektionsmoduler og konstruktion på stedet mere effektivt end separate leverandører. Læs vores artikel vedr forholdsregler for strålerør at forstå almindelige installations- og driftsfaldgruber, som ejerne overser.
Ved ægte centrifugalstøbning hældes metallet i en roterende form, og centrifugalkraften danner rørvæggen. Formen roterer med høj hastighed, og røret er hult uden kerne. Semi-centrifugal støbning bruger en kerne til at forme den indre geometri og lavere rotationshastigheder; det bruges til dele som hjul eller ventilhuse. Ovnrør er afhængige af den sande centrifugalrute.
For ethylenkrakning og dampreformering er den typiske vægtykkelse efter bearbejdning 8-15 mm for revningsspoler og 10-18 mm for reformerrør, men den nøjagtige tykkelse beregnes ud fra det indre tryk, legeringens tilladte spænding ved maksimal metaltemperatur og en korrosions-/forkulningsgodtgørelse. Angiv aldrig en vægtykkelse uden at gennemgå designkoden og levetidsmålet.
Ultralydstestning af rørvæggen er standard, kombineret med farvestofpenetrant på de bearbejdede svejsepræparerede ender. Nogle specifikationer kræver også radiografisk testning af svejsesamlingerne og dimensionsinspektion af boringen, den ydre diameter og væggens rundhed.
Centrifugalstøbeovnsrør er en kritisk investering. Processen giver dig den tætte, finkornede struktur, der er nødvendig for langsigtet krybe- og karbureringsmodstand, men kun hvis legeringen, vægtykkelsen, inspektionen og leverandøren vælges med samme stringens som selve den fyrede varmeovn.
Start med den maksimale metaltemperatur, vælg den legering, der matcher den dominerende fejltilstand, og angiv 100 procent ultralydsinspektion og fuld materialesporbarhed. Hvis en leverandør ikke kan vise dig det niveau af kvalitetskontrol, så gå væk. Det billigere rør, der fejler på tre år, er aldrig billigere ved projektets afslutning.
Har du brug for hjælp til at udarbejde en specifikation for reformer- eller revnerør? Kontakt vores ingeniørteam til materialevalg og indkøbsvejledning.
Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MOREEn strålespole, der svigter ved måned 18 i stedet for år fem, gør mere end at afbryde ethylen-output. Det fremtvinger en uplanlagt nedlukning, et kranløft og en re-evaluering af hver svejsning p...
READ MOREKonvektionsdelen af et fyret varmelegeme er, hvor termisk effektivitet vindes eller tabes. Røggas forlader strålingssektionen ved 400–650 °C og bærer hele 35 % af brændstoffets varmeafgivels...
READ MOREEfter tre år på et forsinket forkoksningsanlæg var en fyret varmeovns røggasudløbstemperatur steget fra 180 °C til 246 °C. Brænderne var indstillet, og strålerørene så sunde ud, men brændstoffor...
READ MORE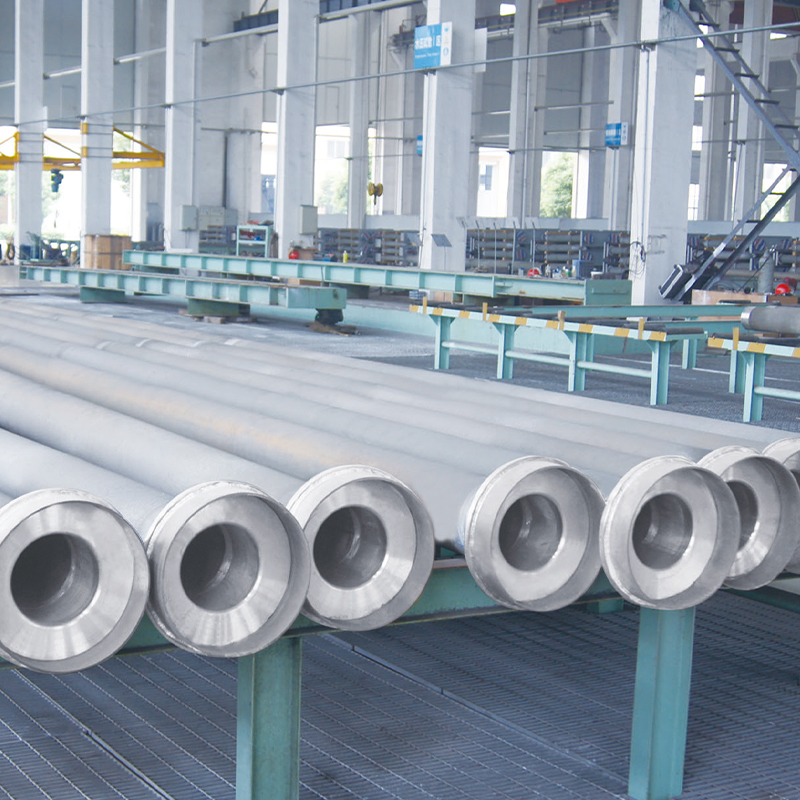
Tuopus DRI Furnace Tube Series er specielt designet til Direct Reduced Iron (DRI) ovne, der tilbyder overlegen varmebestandighed, mekanisk styrke og langsigtet driftsstabilitet. Fremstillet med ava...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Medier