Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MORE
 Hjem / Nyheder / Industri nyheder / Engineering for fyrede varmelegemer: design, rørmetallurgi og EPC-levering
2026-10-09
En vakuumdestillationsvarmer kan passere sin varmebalance på papir og stadig bule sine rør inden for to år. Toldtallet var korrekt. Hvad der mislykkedes, var en beslutning truffet i en anden disciplin: en fluxgrænse hævet for at spare overfladeareal, en brænderafstand indsnævret for at passe til plottet, en rørstøtte flyttet for at forenkle fremstillingen.
Så her er det korte svar før detaljen. Engineering for en fyret varmeovn er en koblingsøvelse, ikke en termisk beregning. Procesdrift, spolemetallurgi, mekanisk struktur, forbrændingskontrol og transportgrænser skal lukke sammen, fordi den svageste af dem sætter vedligeholdelsesintervallet.
Når et varmelegeme købes som en termisk vurdering med hardware påsat, dukker hullerne mellem disciplinerne op igen senere som hot spots. Seks ingeniørstrømme skal udvikles parallelt, som hver producerer information, som de andre er afhængige af.
| Stream | Typiske leverancer | Fejltilstand, hvis den er underkonstrueret |
|---|---|---|
| Proces og termisk design | Varmebalance, spolelayout, fluxprofil, træk- og flowberegninger | Forkoksning, hot spots, kort spolelevetid |
| Spolemetallurgi og rørfremstilling | Valg af legering, centrifugal støbning, svejseprocedurer, dimensionelle tolerancer | Krybbrud, karburering, vægudtynding |
| Mekanisk, strukturel og ildfast | Beklædning, understøtninger, ekspansionsfuger, stabel- og kanalstålværk, vind- og seismisk design | Revner, lækage, vibrationsskader |
| Forbrænding og kontrol | Brændervalg og -afstand, luft/brændstofforhold, træk- og temperaturkontrol, låse | Flammestød, efterforbrænding, ustabil drift |
| Fremstilling, inspektion og QA | Svejsning, varmebehandling efter svejsning, NDT, hydrostatisk prøvning, dimensionskontrol | Omarbejdelse af webstedet, forsinket opstart |
| Transport og opstilling | Modularisering, løftepunkter, roll-on/roll-off forsendelse, samlingssekvens | Beskadigede moduler, tomgangskraner, tidsplanslip |
Rækkefølgen har lige så stor betydning som indholdet: spolelayout giver mekanisk design, og mekanisk design giver transportgrænser. På projekter fordelt på flere entreprenører, er mellemrummet mellem disse strømme, hvor problemerne lever.
Duty størrelser varmeren; flux bestemmer, hvor længe det varer. Gennemsnitlig strålingsflux er tallet i dataarket, men det rør, der svigter først, sidder i topfluxzonen, normalt ved siden af brænderne eller ved skjoldrørene, hvor strålingssektionen begynder.
God praksis holder top-til-gennemsnit-forholdet mellem ca. 1,3 og 2,0 afhængigt af service og holder toppen under et loft, der er langt lavere for vakuum-, koks- og restprodukter end for rene, højhastighedsstrømme. Forkoksningshastighed og krybeskader stiger begge kraftigt med rørmetaltemperaturen, så et lille lokalt overskud tærer stille og roligt mange år af løbslængde.
Massehastighed er det håndtag, der sænker vægtemperaturen uden at ændre drift. To spoler med identisk overflade kan køre ved meget forskellige vægtemperaturer, hvis deres indre hastigheder er forskellige, og den langsommere ser normalt billigere ud på tilbuddet.
Vores notat vedr udvælgelse af fyrede varmelegemer og tekniske applikationer i den petrokemiske industri dækker denne valglogik mere i dybden.
Valg af legering bliver indrammet som et temperaturspørgsmål. Det er også et spørgsmål om karburering, korrosion og svejsbarhed.
Centrifugalstøbning giver reformer-, revne- og radiant coil-rør en søjleformet kornstruktur med bedre krybemodstand end statisk støbning, hvorfor det dominerer højtemperaturservice. Typiske valg går fra kulstofstål og 1,25Cr-2,25Cr ved moderate temperaturer, gennem 9Cr-1Mo til hydroprocessing og dampreformering, til austenitiske kvaliteter såsom 347H og HP-modificerede legeringer, hvor metaltemperaturer overstiger ca. 900 °C.
Detaljerne, der afgør, om metallurgien overlever, er mindre synlige: svejseprocedure og varmebehandling efter svejsning af 9Cr-materiale, tolerance for vægtykkelse og ovalitet og boringens renhed. Et par procent af vægtykkelsesvariationen ændrer både spænding og varmeoverførsel, og på katalysatorfyldte rør ændrer det trykfaldet i hele reaktoren.
 Brugerdefineret revnerør til stråleovne Udskiftningsstrålerør til højtemperatur-krakningsovne; vægtykkelse, ovalitet, boringens renhed og svejsedetaljer påvirker stress, varmeoverførsel og slukningsintervaller. Se produkt →
Ved udskiftning af revner eller udskiftning af strålingsspole er røret ikke tilbehør til varmeren. Det er den komponent, der definerer nedlukningsintervallet.
Raffinaderivarmere ser ens ud på højdetegninger og opfører sig meget anderledes under drift.
 Brugerdefineret fyret varmelegeme til ADU og VDU Konstrueret til atmosfærisk og vakuumdestillation, denne fyrede varmeovn tilbyder ensartet multi-zone opvarmning, høj termisk effektivitet og korrosionsbestandig konstruktion til forvarmning af rå raffinaderi. Se produkt →
I alle tilfælde indstiller procesingeniøren flux- og hastighedsindhyllingen, og maskiningeniøren skal levere en spole, der holder den uden for stort trykfald.
Kemiske varmeapparater presser de samme komponenter hårdere. Ethylen-krakningsovne kører spoleudløbstemperaturer i området 800-870 °C med korte opholdstider, hvilket betyder højflux, højlegerede rør og brænderlayouts, der holder en ensartet varmeprofil langs spolen. Styrenenheder tilføjer en dampoverhedning, propandehydrogenerings- og olefinkonverteringsenheder har brug for reaktionsvarme leveret ved en kontrolleret profil, og hydrogenreformere afhænger af ensartethed i rørvæggens temperatur over hele stråleboksen.
 Brugerdefineret ethylen-krakningsovn til kulbrintepyrolyse Til ethylenproduktion ved dampkrakning, med optimerede stråle- og konvektionssektioner og avancerede brændere til præcis, ensartet højtemperaturvarme. Se produkt →
Den tekniske lektie er, at fluxensartethed er en leverance i sig selv, demonstreret på brænderlayoutstadiet snarere end opdaget ved idriftsættelse.
Når det termiske design er fastlagt, afgør tre mekaniske spørgsmål, om den overlever i drift.
Tilgængelighed hører til på denne liste. Hvis et rør ikke kan udskiftes uden at skære et konstruktionselement over, vil varmeren koste mere over tyve år, end den sparede ved købet.
Den sidste ingeniørfase bestemmer ofte tidsplanen. Strålende sektioner og konvektionsmoduler er fabriksfremstillede, så vidt transporten tillader det, hvilket flytter svejsning, varmebehandling efter svejsning, ikke-destruktiv testning og hydrostatisk test ind i et kontrolleret miljø i stedet for en byggeplads.
Transportgrænser er ægte designmæssige begrænsninger. En tungt udstyrsbase på ca. 40.000 m² med en 20.000 m² montagehal og 150 t løftekapacitet sætter den øvre grænse for modulvægten; en dedikeret roll-on/roll-off kaj, ca. 200 m lang med 8 m vanddybde og normeret til 50.000 t roll-on bevægelser, sætter den øvre grænse for modulstørrelse til oversøisk levering. Disse tal hører hjemme i den mekaniske designgennemgang, ikke i et forsendelsestilbud udstedt tre måneder senere.
Et varmelegeme, der har bestået sin præstationstest, kan stadig fejle det første år, og årsagerne er sjældent eksotiske.
Figur 2: Illustrativ opdeling hentet fra driftserfaring, tilbudt som en opfordring til gennemgang snarere end en statistisk påstand. Brænderjustering, ilttrimning og trækkontrol tegner sig for den største andel af de tidlige problemer, og alle tre er idriftsættelsesaktiviteter snarere end designfejl. Rørskader er nummer to, fordi det er her, tidligere kompromiser om flux, legering og hastighed endelig opstår. Det praktiske svar er en struktureret hot-spot undersøgelse i de første uger af driften, gentaget efter den første planlagte nedlukning.
Inden du frigiver en ordre til en fyret varmeovn, skal du få hver af disse besvaret skriftligt i stedet for i mødenotater.
Nej. Duty indstiller, hvor meget varme der overføres; flux og overfladeareal bestemmer kassestørrelsen. Accept af en højere flux reducerer overfladeareal og omkostninger i forvejen og forkorter normalt tiden mellem afkoksning eller udskiftning af rør.
Når processen kan afsætte materiale på rørvæggen, som ved vakuumdestillation, koksning og restprodukter, eller når udgangstemperaturen er tæt på legeringens krybegrænse. Rene, højhastighedsstrømme tolererer højere toppe.
Nok til at normal fluxubalance, en brænderændring og en beskeden tilførselsvariation ikke kan presse rørmetaltemperaturen forbi designværdien. På et støbt legeringsrør er margin målt i titusgrader ikke konservativ.
Fluxprofiler, hastighedsberegninger, legerings- og svejsedokumentation, inspektionsoptegnelser og en transportplan kontrolleret i forhold til reelle løfte- og forsendelsesgrænser.
Engineering for en fyret varmeovn er ikke en beregning, der gentages i større skala. Det er en kæde af beslutninger, hvor de termiske, metallurgiske, mekaniske og logistiske svar skal stemme overens, før fremstillingen starter, og hvor den billigste løsning på et enkelt led har en tendens til at dukke op igen senere som en driftsomkostning.
Hvis du specificerer et nyt varmelegeme, en udskiftning af spole eller en renovering, sende vores ingeniørteam pligten, servicen og transportvejen , og vi vil fortælle dig, hvilket link der sandsynligvis vil styre dit projekt.
Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MOREEn strålespole, der svigter ved måned 18 i stedet for år fem, gør mere end at afbryde ethylen-output. Det fremtvinger en uplanlagt nedlukning, et kranløft og en re-evaluering af hver svejsning p...
READ MOREKonvektionsdelen af et fyret varmelegeme er, hvor termisk effektivitet vindes eller tabes. Røggas forlader strålingssektionen ved 400–650 °C og bærer hele 35 % af brændstoffets varmeafgivels...
READ MOREEfter tre år på et forsinket forkoksningsanlæg var en fyret varmeovns røggasudløbstemperatur steget fra 180 °C til 246 °C. Brænderne var indstillet, og strålerørene så sunde ud, men brændstoffor...
READ MORE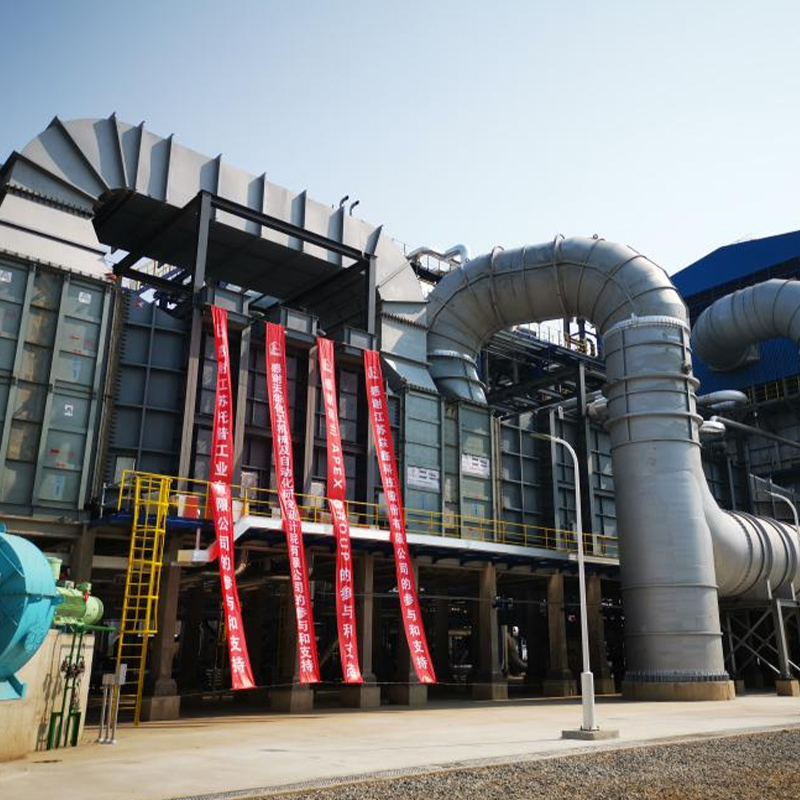
Vores Hydrogen Generation Reformer er specielt designet til at give præcis og pålidelig opvarmning til brintproduktionsprocesser i raffinaderier og petrokemiske anlæg. Det sikrer stabil forvarmning...
See Details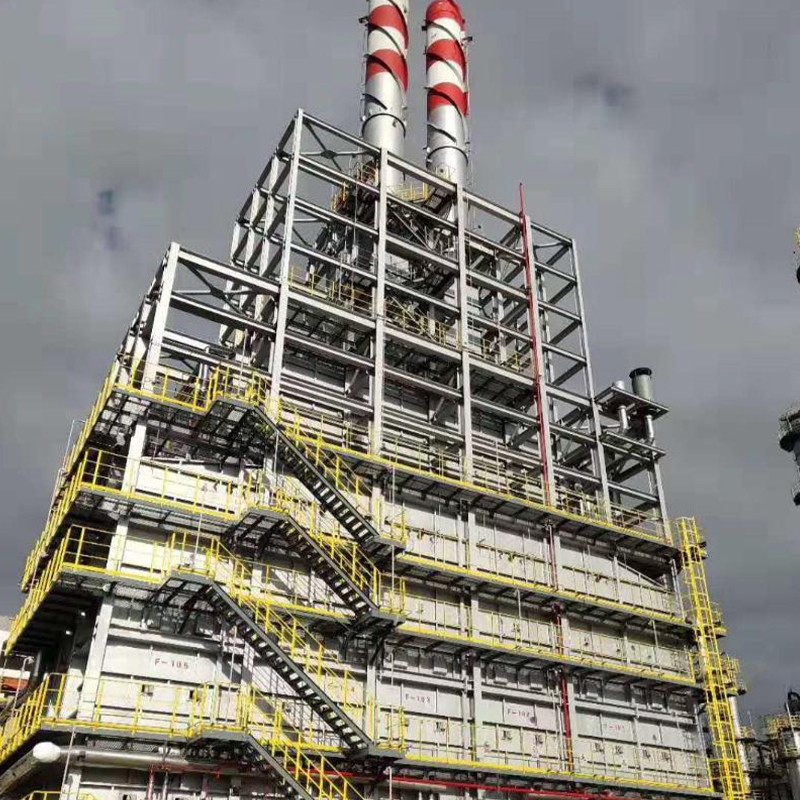
Ovnen spiller en afgørende rolle i at opretholde høje konverteringsrater, ensartet produktkvalitet og pålidelig langsigtet drift i petrokemiske og kemiske forarbejdningsanlæg. Ved at kombinere opti...
See Details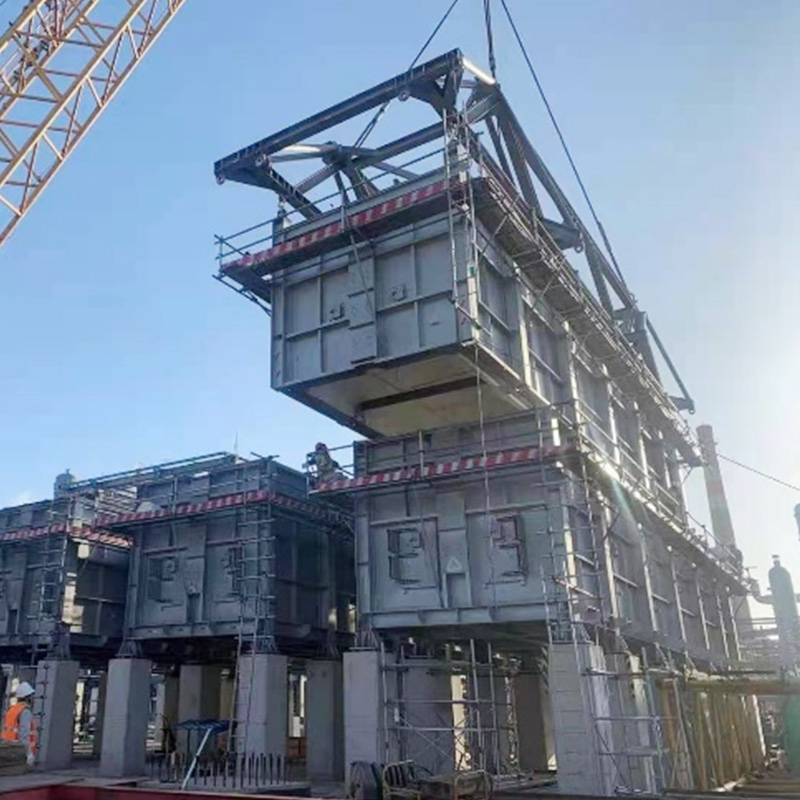
Brug af COMMOS og intelligent PID til todimensionelt samarbejdsdesign, opnåelse af et digitalt leveringsniveau.
See Details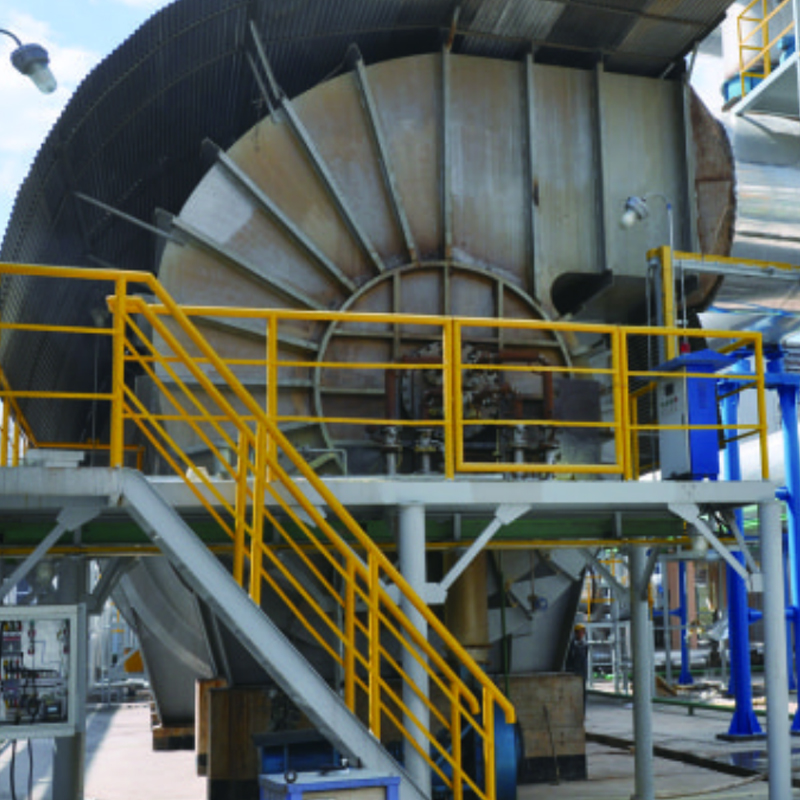
Vores svovlforbrændingsovn er specielt designet til sikker og effektiv forbrænding af svovlholdige biprodukter i raffinaderier og kemiske fabrikker. Den leverer ensartet højtemperaturopvarmning, de...
See Details
Vores fire-i-en reformerende fyrede varmelegeme er en højeffektiv, avanceret opvarmningsløsning designet til moderne olieraffinering og kemiske processer. Konstrueret til at optimere termisk ydeevn...
See Details
Vores fyrede varmelegeme til ADU og VDU er konstrueret til pålidelig og effektiv opvarmning af råolie i både atmosfæriske og vakuumdestillationsprocesser. Designet til høj termisk effektivitet og e...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Medier