Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MORE
 Hjem / Nyheder / Industri nyheder / Hydrogen Generation Reformer Tubes: Materialer, levetid og valgvejledning
2026-08-14
Et 60.000 Nm³/h brintanlæg indeholder typisk 80 til 120 reformerrør, der kører ved vægtemperaturer nær 900°C. Hvis et rør svigter, skal ovnen normalt lukkes ned, katalysatoren aflæses og det beskadigede element udskiftes, før produktionen genstartes. I praksis kan et defekt rør koste mere i tabt output, end selve røret kostede med en bred margin. Dette er grunden til, at ingeniører behandler reformerrørspecifikation, materialeverifikation og leverandørvalg som kritiske opgaver frem for rutineindkøb.
Denne vejledning dækker, hvordan et reformerrør til brintgenerering fungerer, hvilke legeringer der dominerer, hvorfor centrifugalstøbning er den foretrukne produktionsmetode, hvordan rør fejler, og hvad man skal kontrollere, før man afgiver en ordre.
Et hydrogengenereringsreformerrør er en lodret, katalysatorfyldt trykbeholder installeret i strålingssektionen af en dampmethanreformer. Damp og naturgas kommer ind i toppen, reagerer, når de bevæger sig ned gennem katalysatoren, og forlader bunden som syntesegas rig på brint. Hovedreaktionen er endoterm: Metan reagerer med damp og producerer kulilte og tre mol brint.
Tre forhold definerer det tekniske problem: reaktionen absorberer varme, så rørvæggen skal lede høje varmestrømme ind i katalysatorlejet; processen kører under tryk, sædvanligvis 1,5 til 3,5 MPa; og rørmetaltemperaturer når 850 til 950°C, med forbigående udsving over 1000°C under forstyrrelser.
Kombiner det indre tryk med en metaltemperatur nær tusinde grader, og røret bliver en krybebegrænset komponent. Dens designlevetid er styret af den langsomme, tidsafhængige deformation af legeringen, ikke af korrosionsmarginer. Derfor afgør legeringsvalg og støbekvalitet, hvor længe ovnen kan køre mellem større reparationer. For logikken på anlægsniveau bag processen forklarer artiklen om formålet med en dampreformer, hvordan reformeren passer ind i en brintenhed.
På hardwaresiden leverer en leverandør som Tuopu Industry komplette hydrogengenereringsreformere hvor strålerørsarrayet, brænderlayoutet og udløbsmanifolderne er konstrueret som ét integreret system.
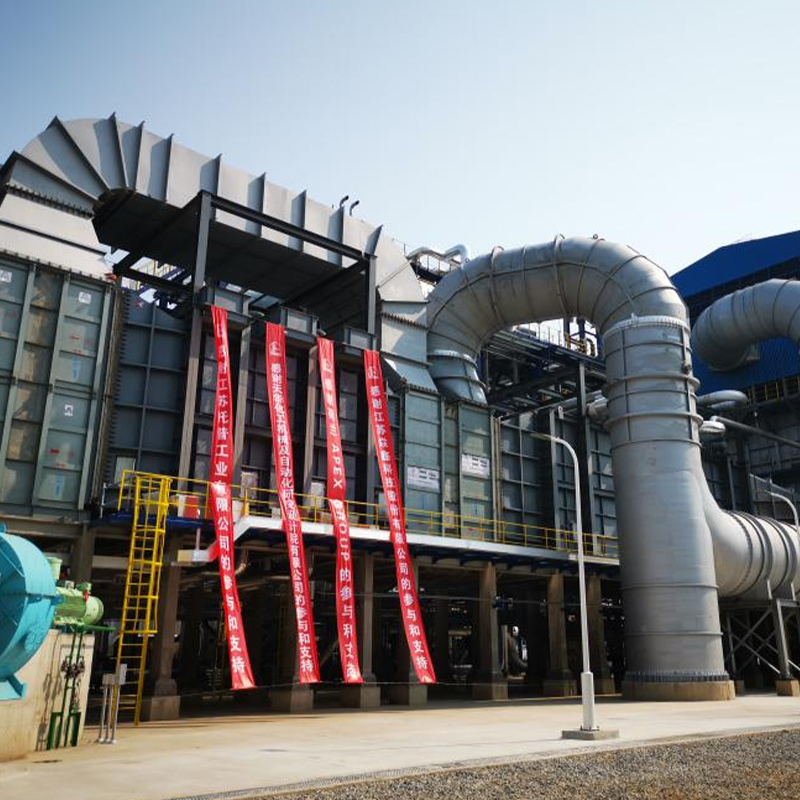 Kina Hydrogen Generation Reformer Producent, Custom Factory - Tuopu Industry Som topproducent og fabrik til Kina Hydrogen Generation Reformer leverer Tuopu Industry Hydrogen Generation Reformer til global industri... Se produkt →
Reformerrør er lavet af centrifugalstøbt varmebedsteandigt rustfrit stål. Den ældre HK40 (25Cr-20Ni) kvalitet er stort set blevet erstattet af HP40Nb (25Cr-35Ni med niobium) og af nyere SU 600-type mikrolegerede kvaliteter. Niobium danner fine, stabile karbider i den austenitiske matrix, som bremser krybedeformationen ved høj temperatur.
Krybestyrke er den mest indflydelsesrige designegenskab. Over omkring 800°C vægtemperatur forlænges selv førsteklasses legeringer langsomt. Designere bruger krybningsbruddata til at indstille vægtykkelsen, så den gennemsnitlige bøjlespænding forbliver under det tilladte niveau over en 100.000-timers designlevetid, omkring 11,4 år. Overskridelse af designtemperaturen med kun 15 til 20°C kan halvere den resterende levetid.
| Ejendom | HK40 | HP40Nb | SU 600-type mikrolegeret |
|---|---|---|---|
| Nominel sammensætning | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb plus mikrotilsætninger |
| Typisk serviceloft til rørmetal | omkring 900°C | omkring 950°C | omkring 1000°C |
| 100.000 timers krybebrudstyrke ved 950°C | laveste af de tre | mellemliggende | højest |
| Karbureringsmodstand | godt | bedre | best |
| Almindelige applikationer | ældre anlæg, reservedele til lavt forbrug | standard hydrogenreformere | højeffektive og højtemperaturenheder |
Vælg kvalitet baseret på designtemperatur, fodersammensætning og forventede termiske cyklusser, ikke på prisen alene. En mikrolegeret kvalitet koster mere i starten, men tillader en tyndere væg, en længere designlevetid eller begge dele.
Reformerrør fremstilles ved centrifugalstøbning frem for statisk støbning, fordi processen leverer den struktur, som pligten kræver. Smeltet legering hældes i en roterende stålform; centrifugalkraften spreder metallet jævnt og skaber et tæt rør med en fin søjleformet kornstruktur orienteret vinkelret på aksen, hvilket giver den bedste krybemodstand.
En veludført centrifugalstøbning giver ensartet vægtykkelse, høj densitet uden krympehulrum, søjleformede korn, der modstår krybning og termisk træthed, og en ren indre boring klar til katalysatorbelastning.
Antag ikke, at alle reformerrør er identiske. Forskellen ses i sammensætningskontrol, skimmelforberedelse, varmebehandling og inspektionsprogrammet. Bekræft den kemiske analyse, trækresultater ved stuetemperatur og forhøjet temperatur, hårdhedsundersøgelser langs røret og røntgen- eller ultralydsrapporter. Disse dokumenter er det eneste bevis på, at røret vil opføre sig, som designet forudsætter.
Cirka 100.000 timers krybebrudstyrke ved 950°C
Relativ skala med SU 600-typen sat til 100. Præcise værdier afhænger af varmebehandling, vægtykkelse og spændingsniveau.
Tuopu Industry fremstiller reformerrør internt ved centrifugalstøbning , så hvert rør forlader anlægget med smeltecertifikater, mekaniske testrapporter og dimensionsregistreringer knyttet til den samme varme.
 Kina Hydrogen Generation Reformer Tube Manufacturer, Factory Tuopu Industry er en kinesisk brintgenerationsreformerrørproducent. Vi leverer højkvalitets katalysatorrør og reaktionsrør direkte... Se produkt →
De fleste fejl i reformerrør falder i fem kategorier:
Typisk fordeling af reformerrørsfejlmekanismer
Procentsatser er vejledende værdier baseret på operatørerfaring på tværs af fyrede brintanlæg; faktiske andele varierer med ovnens alder og driftsstil.
Den praktiske konklusion er, at temperaturkontrol er det stærkeste håndtag. Kortlægning af infrarød vægtemperatur afslører varme bånd tidligt, mens handling stadig er mulig. Lang levetid betyder, at man respekterer designtemperaturen, begrænser opvarmnings- og afkølingshastigheder, holder brænderne på linje og udskifter katalysator, før den nedbrydes.
Reformer-rørkøb er ikke en varetransaktion. Hvis metallurgien er forkert, eller dokumentationen er ufuldstændig, opstår problemet ofte kun i service. Gennemfør denne tjekliste, før du bestiller:
Samme disciplin gælder ved køb af den komplette ovn. En leverandør med intern erfaring inden for både varmelegeme og rørmetallurgi reducerer grænsefladerisikoen. Til vejledning om resten af ovnen dækker artiklen om valg af fyrede varmelegemer og tekniske applikationer termisk effektivitet, brænderlayout og materialestrategi i petrokemisk service.
Strålende rør får det meste af opmærksomheden, men 30 til 40 % af brændstoftilførslen forlader strålingssektionen som varm røggas. Konvektionssektionen genvinder en del af denne varme for at forvarme tilførsel, overophedning af damp og varm forbrændingsluft. Hver 25°C reduktion i stabeltemperatur forbedrer den samlede ovneffektivitet med ca. et procentpoint.
En modulær konvektionssektion er fabriksfremstillet, hvilket forkorter arbejdet på stedet og tillader kontrolleret svejsning og testning. Rørmaterialer er udvalgt til moderate metaltemperaturer, men har stadig brug for røggaskorrosionsbestandighed. Tuopu Industry tilbyder konvektionssektionsmoduler tilpasset til ovnens konvolut, hvilket forenkler indkøb og installation på stedet.
 Kina konvektionssektion modul producent, fabrik Tuopu Industry er en kinesisk konvektionssektionsmodulproducent og -fabrik, der leverer kraftige modulære ovnkonvektionssektioner til... Se produkt →
Driften bestemmer den faktiske rørlevetid mere end nogen designmargin. Planter med lange rørkampagner følger den samme grundlæggende praksis:
Relativ krybelevetid i forhold til rørmetaltemperatur
Relativ skala baseret på typiske offentliggjorte krybningsbruddata; det nøjagtige forhold afhænger af legering og stressniveau.
Designlevetiden er normalt 100.000 timer, omkring 11,4 år. Den faktiske levetid kan være længere med omhyggelig temperaturstyring eller kortere, hvis ovnen oplever kroniske hot spots eller hyppig cykling. Den afgørende faktor er den akkumulerede metaltemperaturhistorie, ikke kalenderalderen.
Et reformerrør indeholder katalysator og omdanner kulbrinter og damp til syntesegas i en endoterm reaktion. Et krakningsrør i en ethylenovn indeholder ingen katalysator og er afhængig af strålevarme alene for at knække kulbrinter. De forskellige servicekrav kræver forskellige legerings- og designvalg.
Mindre fastgørelsessvejsninger er acceptable, men et rør med krybningsrevner bør ikke permanentsvejses. Svejsning af ældet materiale introducerer nye spændingskoncentrationer og kan skjule dybere skader. Standardpraksis er at udskifte det beskadigede rør og inspicere resten af spolen.
Krybestyrken kan ikke kontrolleres visuelt. Den eneste garanti for designlevetid er verificerbar sammensætning, mekaniske testdata og NDT-resultater fra hver varme. Et certifikat, der ikke matcher den faktiske støbning, kan gøre et 100.000 timers design til en meget kortere levetid.
Hydrogengenereringsreformerrør fungerer på kanten af, hvad metaller kan. De vigtigste beslutninger er legeringskvalitet, centrifugalstøbekvalitet, designmargin og leverandørpålidelighed. Få de fire rigtige, og ovnen vil køre stabilt i et årti eller mere. Spring over verifikationstrinnene, og du satser hele ovnen på komponenter, der er dyre at udskifte.
Tuopu Industry-ingeniørteamet kan gennemgå dine procesforhold og anbefale en ovnkonfiguration og rørkvalitet, der passer til dit websted. Nå dem gennem kontaktside .
Reformerrør i et anlæg med direkte reduceret jern (DRI) er ikke almindelige varmevekslerrør. De sidder inde i en fyret reformer, hvor naturgas, damp og genanvendt topgas reagerer ved omkring 850...
READ MOREEn strålespole, der svigter ved måned 18 i stedet for år fem, gør mere end at afbryde ethylen-output. Det fremtvinger en uplanlagt nedlukning, et kranløft og en re-evaluering af hver svejsning p...
READ MOREKonvektionsdelen af et fyret varmelegeme er, hvor termisk effektivitet vindes eller tabes. Røggas forlader strålingssektionen ved 400–650 °C og bærer hele 35 % af brændstoffets varmeafgivels...
READ MOREEfter tre år på et forsinket forkoksningsanlæg var en fyret varmeovns røggasudløbstemperatur steget fra 180 °C til 246 °C. Brænderne var indstillet, og strålerørene så sunde ud, men brændstoffor...
READ MORE
Vores Hydrogen Generation Reformer er specielt designet til at give præcis og pålidelig opvarmning til brintproduktionsprocesser i raffinaderier og petrokemiske anlæg. Det sikrer stabil forvarmning...
See Details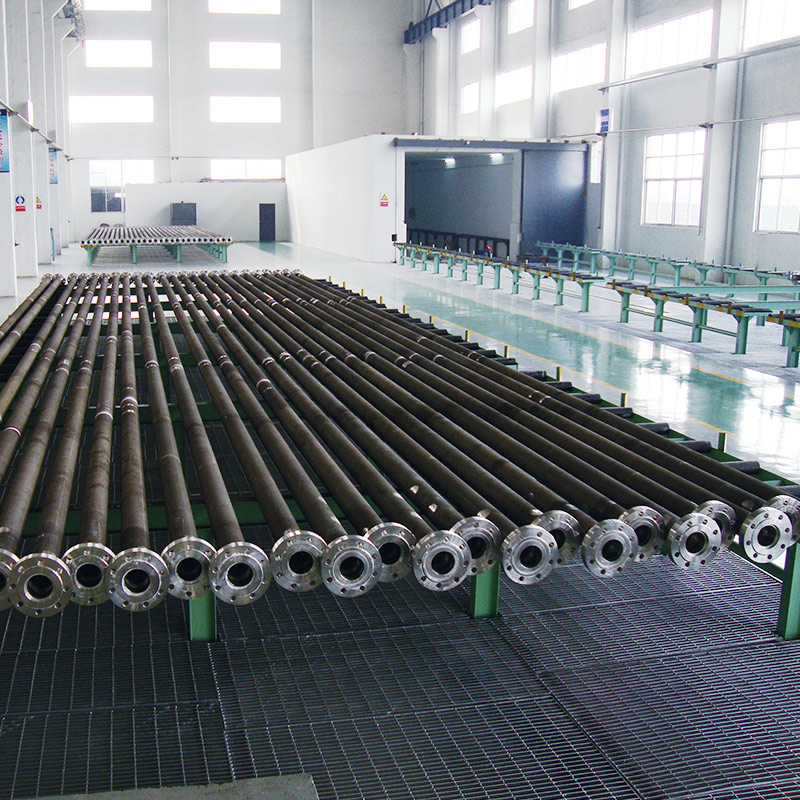
Tuopu's Reformer Tube er designet til kemiske reaktioner ved høje temperaturer i industrielle ovne, hvilket sikrer effektiv varmeoverførsel, strukturel integritet og langsigtet driftsstabilite...
See Details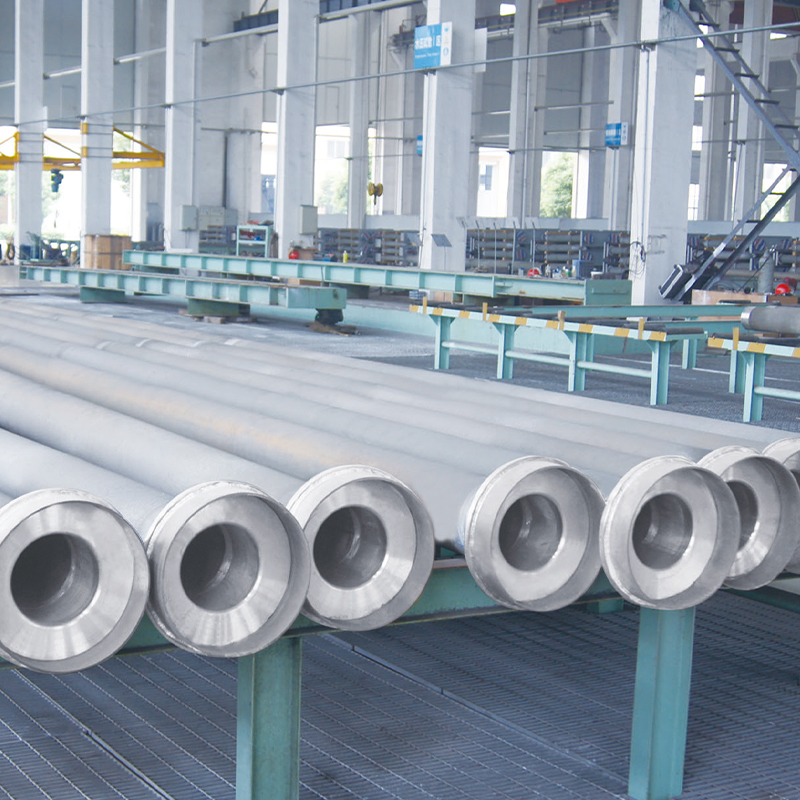
Tuopus DRI Furnace Tube Series er specielt designet til Direct Reduced Iron (DRI) ovne, der tilbyder overlegen varmebestandighed, mekanisk styrke og langsigtet driftsstabilitet. Fremstillet med ava...
See Details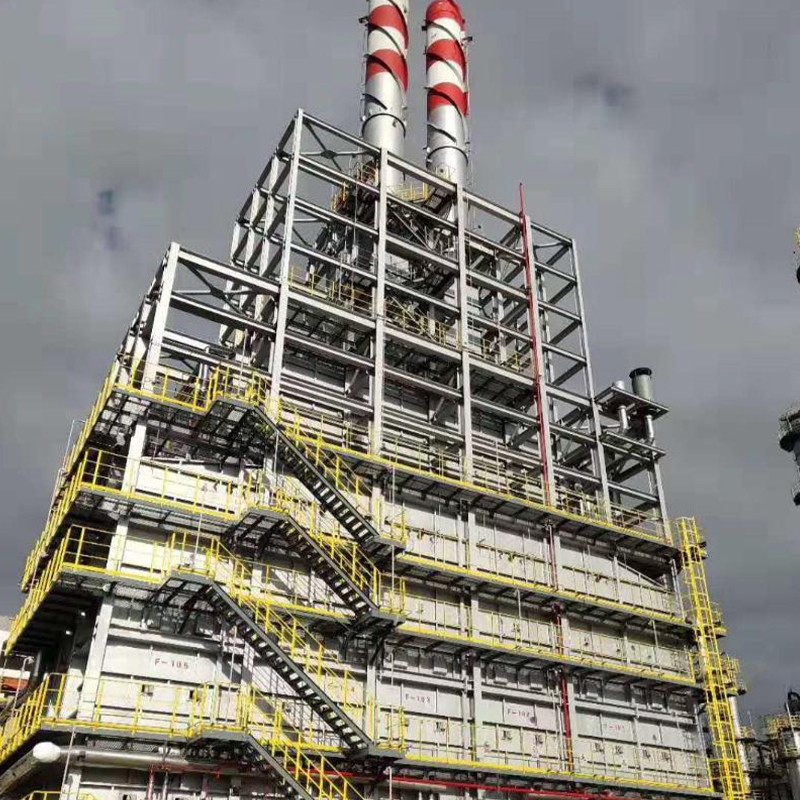
Ovnen spiller en afgørende rolle i at opretholde høje konverteringsrater, ensartet produktkvalitet og pålidelig langsigtet drift i petrokemiske og kemiske forarbejdningsanlæg. Ved at kombinere opti...
See Details
Vores fyrede varmelegeme til ADU og VDU er konstrueret til pålidelig og effektiv opvarmning af råolie i både atmosfæriske og vakuumdestillationsprocesser. Designet til høj termisk effektivitet og e...
See Details
Brug af COMMOS og intelligent PID til todimensionelt samarbejdsdesign, opnåelse af et digitalt leveringsniveau.
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Medier